Tízből kilencszer, amikor egy ecsetszál csíkokat, árnyalatváltozást vagy ernyedt kéz dobását kezdi, maga az ecset az utolsó hibás. Azoknál a gyártási problémáknál, amelyeket meg kell vizsgálnunk, az ok szinte mindig a négy hely valamelyikén található: milyen mélyen érintkezik a kefe az anyaggal, a kefe felületi sebessége és a szövet sebessége közötti arány, milyen feszültség alatt van a ruha, és hogy a porelszívó rendszer mennyire távolítja el a szöszöket a fejről. Helyezze be ezt a négyet, és a kefés gép az egyik legkönnyebben használható befejező berendezés lesz az üzemben. Hagyja figyelmen kívül őket, és még egy vadonatúj ecset is következetlen munkát eredményez.
Ez az útmutató azoknak íródott, akik ténylegesen beállítják a gépet: a befejező felügyelőnek, a műszakos technikusnak, a folyamatmérnöknek, akinek meg kell írnia a receptkártyákat, és a vevőnek, akinek meg kell adnia a berendezést, amely öt év múlva is értelmes lesz. Tartalmazza, mit tesz a fogmosás fizikailag a textília felületén, a beállítási sorrendet a hidegindítástól, a reális paramétertartományokat a gyakori textíliákhoz, a lefuttatásra érdemes ellenőrzéseket, a leggyakrabban előforduló hibákat és azok kijavítását, valamint azokat a karbantartási és biztonsági szokásokat, amelyek egy vonalat termelékenyen tartanak.
A rövid változat, a részletek előtt. A fogmosás intenzitását a bekapcsolási mélység és a kefe-szövet sebesség aránya szabályozza, nem pedig a nyomás. Két könnyű passz szinte mindig legyőz egy nehéz passzt. A feszültségnek a minimálisnak kell lennie ahhoz, hogy a ruha lapos maradjon. A porelszívás nem háztartás; ez a folyamat része. És az egyetlen módja annak, hogy megtudjuk, hogy a beállítás helyes, ha egy mért vezetőt futtatunk, megfelelő megvilágítás mellett ellenőrizzük, és felírjuk a számokat.
Mit csinál valójában egy kefe a szövet felületével
A kefés gép nem egy folyamat. Ez három, és az, hogy melyiket használja, teljes mértékben attól függ, hogy milyen erősen állítja a kefét a ruhához.
Tisztítás. Alacsony, gyakran néhány tizedmilliméteres érintkezésnél a sörtevégek lesöprik a laza szálakat, a port és a felületi törmeléket a ruháról. Ez a farmeren és a nehéz pamutról meglepően sok szöszöt távolít el, és csökkenti a későbbi folyamatok terhelését. Gyakoriak a tisztítási lépések bevonat, laminálás, nyomtatás előtt, vagy közvetlenül szárítás után és hengerlés előtt.
Felnevelés, vagy szunyókálás. Nagyobb kapcsolódásnál a szálak megfogják az egyes szálakat és felhúzzák a felületre. Az eredmény egy szunyókálás, egy halom vagy egy puha barack kéz a szálaktól, csavarástól és a kefe meghajtásától függően. Az irány és a sebesség aránya dönti el, hogy egyenletes, lágy emelést vagy irányított bársonyos hatást kap.
Szintezés és polírozás. Ha a kefe szerény arányban fut ugyanabba az irányba, ahogyan az anyag halad, akkor lerakja a szálakat, a legmagasabbakat pedig hátravágja, így simább és kissé fényesebb felületet eredményez. Ez egy befejező, nem egy emelő, és egy máshol már megemelt felület rendbetételére szolgál.
A mechanizmus megértése megmagyarázza a legtöbb beállítási döntést. A felületen végzett munka mennyisége két dologra skálázódik: a sörtecsúcsok és a szál közötti relatív sebességre, valamint az érintkezés mélységére. A nyomás nem szabályozó változó, mert maga az izzószál a rugó. Nyomja mélyebbre a puha szálat, és az egyszerűen tovább hajlik, és hosszabb ívet húz, ami ténylegesen csökkentheti a vágási hatást, miközben növeli a hő- és szálkárosodást.
Érdemes tisztában lenni azzal is, hogy mire nem képes a fogmosás. Nem ömleszti meg az anyagot, nem zsugorítja, és nem lágyítja meg a maradék méretezés vagy a rossz ellazulás miatt merev fonalat. A szárítógépből kilépve deszkás kendő a fogmosás után is deszkásnak tűnik; egyszerűen deszkás érzés lesz, ha szundikál rajta. A fogmosás egy felületkezelés, és előnyei leginkább abban rejlenek, hogy az anyag hogyan néz ki, hogyan érzi magát a kéz alatt, és hogyan viselkedik a következő folyamat során. Ez valódi haszon, és ezért létezik a működés, de ez egy szűk körű, és így kell belsőleg értékesíteni.
Végül a fogmosás részben visszafordítható. Az egyik menetben lerakott szálak egy másikkal újra felemelhetők, a szálcsiszolt felület hengerkötegben történő összenyomással, túlzott feszítéssel vagy melegen feltekerve laposítható. A velúr ezzel szemben a szálvégeket csiszoló felülettel vágja le, és sokkal tartósabb változást hoz létre. Ha ezt a különbséget szem előtt tartja, sok elpazarolt próbaidő elkerülhető.
Illessze az ecsetet és a fejet a szövethez, mielőtt megérint egy számlappal
Két azonos dobbal és motorral rendelkező gép teljesen eltérően fog viselkedni, ha a kefe specifikációja, a fej geometriája vagy a forgási mintája eltér. Ez az oka annak, hogy a versenytárs receptjének másolása ritkán működik, és ezért kell a receptkártyán ugyanolyan gondosan rögzíteni az ecsetet, mint a sebességet.
Ecsetszál. A normál nejlon az általános választás: puha, rugalmas, és nem valószínű, hogy károsítja a finom kötött vagy finom szövést. A csiszolóanyaggal töltött nejlon, ahol szilícium-karbid vagy alumínium-oxid van beágyazva az izzószálba, sokkal agresszívebben emeli meg a szálakat, és gyapjú-, velúr-, kárpitozási és szundizási munkákhoz használják. A drótkefék a nagy teljesítményű tisztításhoz, valamint bizonyos bőr- és szőnyeghasználatokhoz tartoznak, és soha nem tekinthetők nejlonnal felcserélhetőnek. Az izzószál átmérője határozza meg, hogy mennyire "éles" a művelet: 0,15-0,25 mm finom munka, 0,30-0,45 mm általános célú, 0,50-0,60 mm pedig nehéz emelés.
Az ecset hossza és sűrűsége. A hosszabb szálak könnyebben meghajlanak, és gyengédebb, megbocsátóbb ütést eredményeznek. A sűrűbb tuftelés fordulatonként több munkát végez és több hőt termel. Miután egy kefe egy ideig használatban van, lerövidül az izzószál hossza, és megváltozik a hatékony rögzítés, ami az egyik oka annak, hogy a januárban bevált recept tavasszal elsodródhat.
A fej geometriája. Az egyetlen nagy hengerrel ellátott dobfej megfelel a feszített szőtt áruknak, ahol az anyag laposan tartható és az érintkezési vonal stabil. Egy bolygófej, ahol több kisebb kefehenger kering egy központi tengely körül, egy hosszú vonal helyett sok rövid úton érintkezik a szövettel. Ez a kialakítás sokkal jobban követi a kötött kötés szabálytalan felületét, csökkenti a tűvonal kinyílását, és több kefés felületen terjeszti el a kopást. A pamut interlock-ot, mezt és gyapjút futtató növények gyakran azt tapasztalják, hogy a bolygófej egyenletesebb emelést ad, kevesebb kockázattal a szövetszerkezetre nézve, és pontosan ezt jelenti az olyan berendezések, mint például a dedikált bolygókefés gép kötéshez arra épült.
A fejek száma. A többfejes gépek lehetővé teszik a munka felosztását: két-három könnyű áthaladás a különálló fejeken egyenletesebb eredményt ad, mint egy agresszív áthaladás egyetlen fejen, mivel minden egyes lépés csak szerény mennyiségű szálat távolít el, és a szövetnek esélye van az érintkezések közötti lapos helyreállásra.
A gyakorlati szabály egyszerű. Először döntse el a szövetcsaládot, majd az ecsetet, majd a fej konfigurációját, és csak ezután kezdje el a hangolási sebességet és a bekapcsolást. Ennek a rendelésnek a megfordítása, ami folyamatosan történik az üzletekben, a fő oka annak, hogy a próbaüzem három órát vesz igénybe, nem pedig három órát.
A beállítási sorrend hidegindításból
A sorrend számít. Ha ezeket a lépéseket más sorrendben hajtja végre, akkor a gép "rossz" nullára kerül, és minden további beállítás rossz referencia ellenében történik.
- Erősítse meg a receptet és az ecsetet. Ellenőrizze, hogy a felszerelt kefe illeszkedik-e a receptkártyához, megfelelő-e a filament típusa és átmérője, és nem cserélték-e fel a műszakok között. Jegyezze fel a kefe azonosító számát.
- Vizsgálja meg magát a kefét. Lassan futtassa a gépet úgy, hogy a szövet ki van húzva és a védőburkolatok a helyükön vannak. Keressen lapos foltokat, hajlott vagy hiányzó csomókat, nem kerek részeket és egyenetlen sörtehosszt. Az 1 mm-es kerek ecset olyan sávos mintát hoz létre, amelyet semmilyen sebességbeállítás nem tud elrejteni.
- Tisztítsa meg az elszívási útvonalat. Ürítse ki vagy tisztítsa meg a szűrőket, ellenőrizze a csőcsatlakozásokat, és ellenőrizze, hogy a szívás valóban eléri-e a fejnél lévő burkolatot. A fogmosás több levegőben szálló szöszöt termel, mint azt a legtöbb kezelő elvárja, és a részben eltömődött csatorna megváltoztatja a felületi eredményt és a munkakörnyezetet.
- Fűzze be az anyagot minimális feszültséggel. Határozza meg a szegélyek helyes beállítását és szélességét, mielőtt bármilyen munkafeszítést alkalmazna. Ha a szövet ferde vagy laza a szegélye, akkor inkább itt rögzítse, ahelyett, hogy az ecsettel próbálja kompenzálni.
- Állítsa be az eljegyzési hivatkozást. Vigye az ecsetet a kendőhöz, amíg az érintkezés már csak érzékelhetővé válik, majd nullázza le a jelzőt, vagy rögzítse a digitális értéket. Minden későbbi beállítás az érintkezési ponthoz, nem pedig a gép mechanikus ütközőjéhez képest történik.
- Gyorsítsa fel az ecsetet, miközben az anyag már fut. Indítsa el először a szövetmeghajtót, majd a kefehajtást. Megállt szöveten egy ecsettel egy-két másodpercen belül meg lehet jelölni a felületet.
- Fuss egy kimért vezetőt. Harminc méter általában elég. Jelölje meg a rajtot és a célt, majd vizsgálja meg a középszélességet és mindkét szegélyt külön-külön, ne csak a közepét nézze.
- Zár és napló. Ha a beállítás megtörtént, jegyezze fel az érintkezést, a kefe sebességét, a szövet sebességét, a feszességet és az elszívás csillapító helyzetét. Állítson be egy ésszerű tűrésablakot, hogy a következő műszak tudja, milyen messzire sodródhat az eltérés növelése nélkül.
Egy szokást érdemes korán kialakítani: mindig ugyanabból az irányból közelítsd meg a végső elkötelezettség mélységét. Ha a kezelő néha erős beállításból esik le, néha pedig érintkezésből, akkor egy tipikus állítócsavar mechanikai holtjátéka több tizedmilliméter is lehet, ami elegendő ahhoz, hogy az eredményt elfogadhatóról elutasítottra tolja.
A beállítások, amelyek eldöntik, hogy mi jön ki a gépről
Az alábbi tartományok az általános ipari gyakorlatot tükrözik. Ezek kiindulópontok, nem specifikációk. Minden szövet, festéksor és gép eltolja őket, és a helyes megközelítés mindig az, hogy a tartomány alsó végén kezdjük, és kis lépésekben haladunk felfelé.
| Szövet | Ecsetszál | Eljegyzés | Ecset/szövet arány | Pass | Fő kockázat |
|---|---|---|---|---|---|
| Pamut lepedő, poplin | Nylon 0,20-0,30 mm | 0,3-0,6 mm | 3:1-től 5:1-ig | 1 | Árnyék világosítása sötét festék tételeken |
| Pamut interlock, mez | Nylon 0,20-0,35 mm | 0,4-0,8 mm | 2:1-től 4:1-ig | 1-től 2-ig | Élgöndörítés és tűvonal nyitás |
| Polár és szálcsiszolt hátú kötött | Csiszoló nejlon 0,30-0,45 mm | 1,0-2,0 mm | 4:1-től 8:1-ig | 1-től 2-ig | Foltos halom, ha a feszültség változó |
| Farmer, 10-14 oz | Csiszoló nejlon 0,45-0,60 mm | 0,8-1,5 mm | 4:1 - 7:1 | 1 | Erős szöszterhelés a szűrőkben |
| Szövött poliészter | Nylon 0,25-0,40 mm | 0,4-0,9 mm | 3:1-től 6:1-ig | 1 | Statikus és izzószál-hegesztés nagy sebességgel |
| Velúr, kárpit | Csiszoló nejlon 0,40-0,60 mm | 1,5-3,0 mm | 5:1-től 10:1-ig | 1-től 2-ig | Ha melegen hengereljük, összetörjük |
| Szintetikus bőr, mikroszálas | Finom nylon 0,15-0,25 mm | 0,2-0,5 mm | 2:1-től 4:1-ig | 1-től 2-ig | Hő- és fénynyomok |
A táblázatban két dolog érdemel kiemelést. Először is, a kefe-szövet arány egy arány, nem pedig egy rögzített sebesség. Egy 20 m/perc sebességgel futó ruhagépen a 120 m/perc kefefelületi sebesség 6:1 arányt ad. Ha a sorsebességet később megduplázzák a teljesítmény javítása érdekében, az arány 3:1-re esik, és a felület megváltozik, még akkor is, ha senki sem nyúlt az ecsetbeállításokhoz. A vezetéksebesség változásakor újra kell számolni a kefe fordulatszámát, ezért az inverteres vezérlés egy linkelt receptúrával sokkal többet ér, mint egy nagyobb motor.
Másodszor, az elkötelezettség az a beállítás, amely a legközvetlenebbül befolyásolja a szövet integritását. A duplájára kapcsolódás nagyjából megkétszerezi a felületen végzett munkát, de növeli a szálak hajlítási feszültségét és az érintkezési vonalon keletkező hőt is. A melegen futó mély beállítások jóval azelőtt üvegessé teszik a hőre lágyuló felületet, hogy jobb emelést eredményeznének.
Forgásirány, többfejes elrendezés és a kétmenetes szabály
Az irány a leginkább alulhasznált vezérlő egy kefés gépen. Ha az ecset a szövet mozgásával ellentétes irányba halad, akkor a sörtevégek szembetalálkoznak a szálakkal; a relatív sebesség a két felületi sebesség összege, és a cselekvés agresszív, emelő és enyhén érdesítő. Ha az ecsetet a szövet mozgásával mozgatja, a hegyek végigsöpörnek a szálak mentén; a relatív sebesség a különbség, és a hatás gyengéd, szintező és enyhén polírozó.
A legtöbb kelesztési recept ellentétes forgatást alkalmaz az első fejen vagy az első fejpáron, majd ezt követően egy forgásos fejet alkalmaznak, hogy a megemelt szálakat tiszta, egyenletes irányba fektessék. Ez a kombináció hozza létre a jellegzetes puha, egyenletes szundikálást egy jó poláron vagy egy jól kidolgozott velúron, és sokkal kontrollálhatóbb, mintha egyetlen fejjel, extrém beállítás mellett próbálnánk meg ugyanazt az eredményt elérni.
A kétmenetes szabály ugyanebből a logikából következik. Mivel a felületen végzett munka nem tökéletesen egyenletes, egy-egy nehéz áthúzás hajlamos felerősíteni a helyi eltéréseket: a szövet kissé vastagabb helye erősebben, a lazább hely kevésbé lesz ecsettel, és az eredmény egy látható minta. Két könnyebb passz átlagolja ezt az eltérést. Ha egy szövetnek több mint körülbelül 3-4 százalékot kell veszítenie a súlyából, hogy elérje a megcélzott kezet, az általában annak a jele, hogy a folyamatot ketté kell tenni, vagy a bevallási lépés beletartozik a sorba.
Ügyeljen a finomabb hatásra a többfejes gépeken: a hő felhalmozódása. Három nagy arányban futó fej egy zárt keretben észrevehetően megemelheti a helyi hőmérsékletet az érintkezési vonalon, és poliészteren vagy polipropilénen ez kis fényes foltokként vagy összeolvadt szálvégekként jelenik meg. Ha a felület fényesnek és üvegesnek tűnik, nem pedig lágyan megemelkedett, csökkentse az arányt, mielőtt csökkentené a kapcsolódást.
Feszesség, szélességszabályozás, szegélyek és varratok
A feszültség azért van, hogy a ruha laposan maradjon, nem pedig azért, hogy mozdulatlanul tartsa. A kefés gép minimális feszültségre vágyik, amely eltávolítja a ráncokat és megtartja a szegélyeket a vezetőkben. A túlfeszített anyagot a kefe alatt laposra nyújtják, majd ellazulnak, amikor a feszültség megszűnik, így úgy tűnik, hogy a szundi megváltozik abban a pillanatban, amikor a ruha elhagyja a gépet. A túlfeszítés emellett felgyorsítja a kötött kötéseknél a tűvonal nyitását, és tartósan torzíthatja a könnyű szövést.
Az alulfeszültség rövid távon rosszabb. Az elernyedt ruha beemelkedik a kefébe, a ráncok az érintkezési vonal alatt átmennek, és nem kikefélhető gyűrődésnyomokként nyomódnak a felületbe, súlyos esetben pedig a szövet tekercselhet. A megfelelő feszesség általában az a legalacsonyabb érték, amelynél a ruha teljes szélességében simán ül, látható vibráció nélkül, amikor belép a fejbe.
A szegélyek külön figyelmet igényelnek. A tekercs két külső centimétere gyakran az első helyen, ahol probléma mutatkozik, mivel ezek eltérő feszültséget látnak, és leginkább ki vannak téve a fogmosás utáni élhajlításnak. Ha a szegély felkunkorodni kezd, a kefe beállítása előtt ellenőrizze az anyag hőmérsékletét és feszességét; a meleg, túlfeszített szél, függetlenül attól, hogy mit csinál az ecset, felkunkorodik. A felgöndörödött élek gondot okoznak a csévélőnél is, ahol a tekercsprofil egyenetlenné válik, és a következő folyamat megsérül.
A varratokban történik a legtöbb gépkárosodás. A vastag, kemény hajtású varrott illesztést lassan, felemelt kefével vagy nyitott résszel kell átvezetni, és soha nem szabad gyártási sebességgel átmenni, ha a varrás terjedelmes. Azok a kezelők, akiknél kialakult a szokás, hogy minden varrást megjelölnek és a csatlakozásnál lassítanak, megelőzik a lyukak, szakadások és kefekárosodások nagy részét, amelyek hetekkel később titokzatos minőségi problémaként jelentkeznek.
Porelszívás, szöszterhelés és tűzveszély
A kivonás a folyamat azon része, amelyet a legnagyobb valószínűséggel elhanyagolnak, és amely a legvalószínűbb, hogy súlyos eseményt okoz. A kefés gép rövid szálakból, porból és bizonyos szöveteken finom részecskékből álló folyamatos áramlást hoz létre, amely éghető, ha megfelelő koncentrációban felhalmozódik, és forró felülettel vagy szikrával találkozik.
Ebből három dolog következik. Először is, a páraelszívót úgy kell elhelyezni, hogy a szösz a keletkezési ponton felfogható legyen, mielőtt a helyiségbe távozna, ami azt jelenti, hogy a burkolat kialakításának és légáramlásának meg kell felelnie a fej geometriájának, nem pedig utólag csavarozni kell. Másodszor, a szűrőknek meghatározott tisztítási intervallumra van szükségük a mért nyomásesés alapján, nem pedig a helyiség megjelenésén. Harmadszor, a csatornákat össze kell kötni és le kell földelni, és nem szabad hosszú vízszintes szakaszokat lerakni és felhalmozódni.
A folyamat minősége és biztonsága itt ugyanaz. Ha az elszívás gyenge, a fogmosás után újra szöszlerakódások képződnek a ruhán, a felület foltosnak tűnik az ellenőrző fény hatására, a szűrők gyorsabban töltődnek be, és a kezelő a kefe feltekerésével kompenzálja, ami több szösz keletkezik. Speciálisan épített automatizált porelszívó rendszer és mért nyomásesésre futtatva teljesen eltávolítja ezt a hurkot, és általában megtérül a csökkentett tisztítási leállás révén, jóval azelőtt, hogy bárki is számításba venné a tűzveszélyt.
Egy egyszerű szabály: ellenőrizze a manométert minden műszak elején, és jegyezze fel. Ha a nyomásesés meghaladja az üzembe helyezéskor rögzített sávot, tisztítsa meg a szűrőket. Ha a kezelő nem tudja megmondani, hogy működik-e a kivonás, akkor a kivonás nincs kezelve.
Az első próbafutam leolvasása harminc méteren
Egy strukturált tárgyalás körülbelül húsz percet vesz igénybe, és több napos vitát takarít meg. Az alábbi protokoll az, amit egy fegyelmezett befejező szoba használ.
- Futtassa a cél elköteleződésének alsó végét, és rögzítse a pontos értéket.
- Gyűjts egy mintát a vezető rajtjánál, majd egy második mintát legalább húsz méter után, így az eredmény inkább egy leülepedett gépet tükröz, mintsem a hidegindítást.
- Vizsgáljon meg minden mintát a szélesség három pontján: bal oldali szegély plusz tíz centiméter, középső és jobb szegély plusz tíz centiméter. A fogmosási problémák gyakran aszimmetrikusak, és a csak középen végzett ellenőrzés során kimaradnak.
- Szabványos világítás mellett végezzen értékelést, ideális esetben ugyanazt a megvilágítást, amelyet a vásárló az áruk megítéléséhez használ. Az egyetlen felső lámpa alatt tökéletesnek tűnő felületi effektusok eltérő színhőmérséklet mellett csíkosnak tűnhetnek.
- Mérjük le a mintákat. A fogmosás előtti és utáni felületegységenkénti tömeg egyszerű összehasonlítása megmutatja, hogy valójában mennyi szálat távolít el a folyamat, és ez sokkal megbízhatóbb feljegyzés, mint egy szóbeli megjegyzés, amely szerint a kéz „jól érezte magát”.
- Mossa ki és szárítsa meg egy mintát a végső jóváhagyás előtt, ha az anyagot a végfelhasználó mossa ki. Némelyik szunyókálás remekül néz ki a színben, és az első mosás után összeesik.
- Kis lépésekben növelje az elkötelezettséget, és ismételje meg mindaddig, amíg el nem éri a célt, vagy el nem éri a határt. Álljon meg az árnyalatváltozás, a felületi üvegezés vagy a megállapodás szerinti mennyiséget meghaladó súlycsökkenés első jelénél.
Írja fel a végső számokat a receptkártyára, és fényképezze le a jóváhagyott mintát. A gépnél őrzött fizikai referenciaminta többet ér, mint bármely táblázat, mert másodpercek alatt elrendezi a kézről és az árnyékolásról szóló vitákat.
Minőségellenőrzések, amelyek becsületesen tartják a vonalat
A rutinellenőrzések megakadályozzák, hogy a lassú sodródás elutasított megrendeléssé váljon. Az alábbi táblázat egy gyakorlati minimum a rendszeres üzemi fogmosáshoz.
| Ellenőrizze | módszer | Frekvencia | Cselekedj, ha |
|---|---|---|---|
| Nap és halom egyformaság | Vizuális összehasonlítás a jóváhagyott színmintával normál fényben, három ponton a szélességben | Minden tekercs | Bármilyen csíkozás, csík vagy szélességi eltérés látható |
| Fogyás | A minta mérése fogmosás előtt és után, százalékban kifejezve | Minden rendelés kezdete és közepe | A veszteség meghaladja a megrendelés összegét |
| Árnyék | Spektrofotométer a jóváhagyott szabvány szerint, valamint vizuális ellenőrzés | Minden tekercs on shade-critical orders | Színeltérés a megállapodás szerinti tűréshatáron túl |
| Erőmegtartás | Szakító- és szakítóvizsgálat kefélt és keféletlen mintákon | Megrendelésenként egyszer, vagy bármilyen paraméter módosítás után | A veszteség meghaladja az ügyfél specifikációját |
| Pépesítés és kopás | Martindale vagy azzal egyenértékű mosott mintán | Új építés első megrendelése | A minősítés a megállapodott szint alá esik |
| Kézi értékelés | Kis panel, vak összehasonlítás a referenciamintával | Minden új recept | A testület nem ért egyet a hivatkozással |
| Maradék szösz | Sötét törlőkendővel vagy szalagos teszttel a kimenő felületen | Minden műszakban | Látható szálátvitel a törlőkendőn |
Ezek közül a leghasznosabb a fogyókúrás adat, mert a szubjektív megítélést trendelhető számmá alakítja. Ha egy üzem tudja, hogy az elfogadott velúr keze 3 százalékos súlycsökkenésnek felel meg egy adott konstrukciónál, a kezelőnek van egy objektív célja, és a karbantartásnak módjuk van arra, hogy az ügyfél előtt észlelje a kopó kefét.
Ecsetelés és velúr: hogyan működik együtt a két lépés
A fogmosásról és a velúrról gyakran úgy beszélnek, mintha alternatívák lennének. A gyakorlatban a legtöbb puha kézi simítósor együtt használja őket, és a munkamegosztás megértése megkönnyíti mindkét művelet irányítását.
A fogmosás megmozgatja a szálakat. Átrendezi a már meglévőt, felemeli a laza anyagot, megtisztítja a felületet. A bevallás elvágja a szálakat. A csiszolóhenger vagy szalag elnyírja a szálvégeket, és rövid, sűrű, tartós barackbőr hatást hoz létre, amely sokkal jobban túléli a mosást és a kopást, mint a tisztán kefés felület. Ha a cél kéz megkívánja, hogy az anyag puhának érezze öt otthoni mosás után, nem pedig csak akkor, amikor elhagyja a sztentert, akkor a bevallás általában a nehéz emelést végzi, a fogmosás pedig finomítja az eredményt.
A műveletek általános sorrendje a következő: előtisztítás enyhe kefés lépéssel, velúr a felület kialakításához, majd ismét ecsetelés a szál megemeléséhez és igazításához, így a felület egyenletesnek tűnik, nem pedig laposnak. A szőtt pamut- és farmeranyagon egy vízszintes kombinált velúrgép a munkaló, amely ezt a mintát követi, a kefefej vagy egy külön kefeegység tisztítja a felületet a koptató érintkezés után. A stabil, kis nyúlású szerkezetű szövött szerkezetek torzítás nélkül kezelik a viszonylag mély koptató érintkezést, ezért olyan berendezések, mint pl. 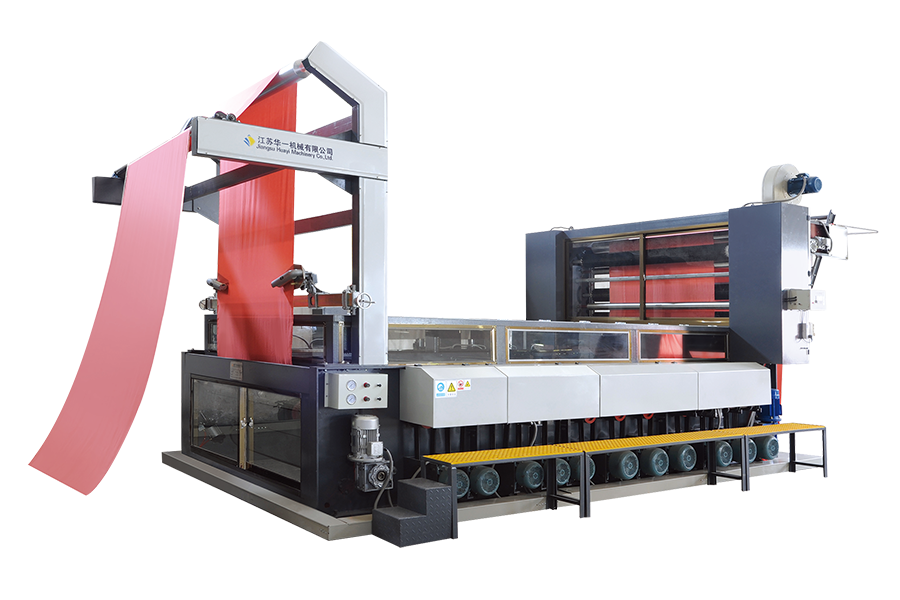 Vízszintes kombinált velúrgép MW-modell A velúrás, majd kefélés befejezési sorrendben az MW-modell csiszolópapírt, szénszálas és kerámiaszálas csiszolóanyagokat támogat független görgős hajtásokkal a következetes felület-előkészítés érdekében. Termék megtekintése → Az ilyen típusú vízszintes kombinált velúrgépet általában egy kefeegység mellett írják elő, nem pedig egy helyett.
Érdemes megjegyezni a két művelet diagnosztikus értékét. Ha egy szövet foltosnak tűnik a velúrás után, az oka általában koptató érintkezés vagy feszültség. Ha a fogmosás után foltosnak tűnik, az oka gyakrabban a kefe állapota vagy eltávolítása. Mivel a két gép egymás mellett helyezkedik el, a kezelő, aki meg tudja mondani, hogy melyik szakaszban okozott hibát, rengeteg hibaelhárítási időt takarít meg.
Gyakori kefehibák és azok kijavítása
A legtöbb probléma a kefés vonalon kis számú felismerhető mintára esik. Az alábbi táblázat leképezi a tünetet a legvalószínűbb okra és az első korrekciós lépésre, abban a sorrendben, ahogyan a technikusnak meg kell dolgoznia azokat.
| Hiba | Valószínű oka | Mit kell először megváltoztatni |
|---|---|---|
| Hosszában csíkok vagy sávok | Ecsetelje ki a kerek, lapos foltokból vagy egyenetlen sörtehosszból | Vizsgálja meg és igazítsa meg az ecsetet; A sebesség megváltoztatása előtt ellenőrizze az izzószál állapotát |
| Egyenetlen eredmény a szélességben | A kefe tengelye ne legyen párhuzamos a szövet útjával, vagy az egyik szegély feszessége nagyobb | Mérje meg a rést mindkét végén; ellenőrizze a vezető igazítását és a szegélyfeszességet |
| Lyukak, vékony helyek, tűvonal nyílás | Eljegyzés too deep, or fabric stressed beyond its construction limits | Csökkentse a kapcsolódást, és váltson két világításra |
| Árnyék change, surface looks lighter | Túlzott mértékű rosteltávolítás, különösen sötét festékeknél | Csökkentse az arányt, majd elköteleződést; minta mérés a veszteség megerősítésére |
| Fényes foltok vagy összeolvadt hegyek | Az érintkező vezetéknél nagy arányú hő, szintetikus anyagokon gyakori | Alacsonyabb kefesebesség, miközben tartja a szövet sebességét; ellenőrizze az elszívott levegő áramlását |
| Gyűrődésnyomok a felületre nyomtatva | Szövet slack at the head, or a wrinkle passed under the brush | Emelje a feszültséget a minimális lapos beállításra; ellenőrizze, hogy nincs-e laza szegély |
| Pettyes felület szöszátvitellel | Az elszívás nem rögzíthető a motorháztetőnél, vagy a szűrők betöltve | Ellenőrizze pressure drop and hood position before touching brush settings |
| Szélgöndörítés fogmosás után | Meleg, túlfeszített szegély pihentető a fej után | Csökkentse a feszültséget és ellenőrizze az anyag hőmérsékletét a kilépéskor |
Hasznos fegyelem, amikor hiba jelentkezik, hogy egy-egy változót változtassunk, és húsz méter után újra mintavételezzünk. A fogmosás egy rendszer, és ha egyszerre három beállítást állít be, senki sem tudja megmondani, melyik oldotta meg a problémát, vagy melyik okozta a következőt.
Kefeápolás és gépkarbantartás
A kefe fogyóeszköz, de drága, és a kezelés módja meghatározza a felületi eredményt és azt is, hogy milyen gyakran kell cserélni. Néhány rutin lefedi a legtöbbet.
- Napi. Vizsgálja meg szemrevételezéssel a kefét, a gépet leválasztva. Keresse meg a beágyazott törmeléket, a feltekeredett szálakat és a nyilvánvaló csomósérüléseket, és jegyezze fel az extrakciós nyomásesést az első tekercs előtt.
- Heti. Ellenőrizze a hézag- vagy kapcsolódásjelzőt egy referenciabeállításhoz képest, ellenőrizze, hogy a beállító mechanizmus folyamatosan visszatér-e, és ellenőrizze, hogy a kefe megfelelően működik-e látható vibráció nélkül.
- Havi. Kenje meg a csapágyakat a gyártó ütemezése szerint, ellenőrizze a hajtószíj feszességét, és ellenőrizze a csőcsatlakozások szivárgását vagy felhalmozódott rostjait.
- Mérés szerint, nem naptár szerint. Mérje meg az izzószál hosszát az ecset körül több ponton, és cserélje ki, ha a munkahossz kívül esik azon a sávon, amelyen a receptet kidolgozták. A kopott kefe megváltoztatja a hatásos rögzítést, még akkor is, ha a tárcsa ugyanazt mutatja.
- Bármilyen kefecsere után. Állítsa újra a kapcsolattartási hivatkozást, indítson új vezetőt, és frissítse a receptkártyát az új ecsetazonosító számmal. Soha ne feltételezze, hogy a kicserélt kefe visszaadja az előző eredményt.
- Szezonálisan. Tekintse át a gép egészét, beleértve a védőburkolatokat, a reteszelőket, a vészleállítókat és az elszívóburkolat állapotát. A hat hónapig keményen működő kefe általában némi eltolódást mutat a görgős párhuzamosságban, ami csak finom szélességi eltérésként jelenik meg a késztermékben.
Még egy megjegyzés a pótalkatrészekkel kapcsolatban. Mivel a filament specifikációja olyan erősen befolyásolja az eredményt, az ecsetet írásos specifikáció és jóváhagyott minta alapján kell megvásárolni, nem pedig egyszerűen raktári szám alapján rendelni. A kissé eltérő filament átmérőjű beszállítói helyettesítés érvénytelenítheti a receptet, amelynek kidolgozása egy hétig tartott.
Biztonsági gyakorlat kefés vonalon
A kefés gépeknek van egy nyilvánvaló és megbocsáthatatlan veszélye: a kefe és a ruhaút közötti rések. A szálak rugalmasak, ami hamis biztonságérzetet kelt, de egy forgó kefe ezredmásodperceken belül belehúz egy kesztyűt, egy ujjat vagy egy ujjat az érintkezési vonalba, és a gép nem áll le, mert kezet észlelt.
- Soha ne nyúljon a fejrészbe, miközben a kefe forog, még a legalacsonyabb fordulatszámon sem, és még szál eltávolításakor sem. Először izoláld.
- Használja a zárolást és a címkézést a kefecseréhez, a tisztításhoz és az elakadás megszüntetéséhez személyes zárral, nem pedig megosztott kulccsal.
- Tartsa a védőburkolatokat és a reteszelőket a helyén és működőképesen. Ha egy reteszelést megkerültek a gyártás folyamatos működése érdekében, akkor azt tekintse jelentendő hibaként, nem pedig működési kényelemként.
- Egészségügyi és tűzvédelmi intézkedésként védje a port, és tiltsa meg a száraz seprést a gép területén, amely újra szuszpendálja a leülepedett rostokat.
- Tanítsa meg a kezelőket a vészleállítási helyekről, az elszívás leállításáról és az éghető textilpor speciális tűzkezelési eljárásáról.
- Biztosítson hallásvédelmet, ahol az elszívóventilátorok és a hajtási zaj indokolja, és ellenőrizze a szintet az elszívórendszer bármilyen változtatása után, mivel az erősebb ventilátor egyben hangosabb is.
Az egyszer megírt és iktatott biztonsági utasítás semmit sem ér. A rövid, gyakori beszélgetések a gépnél, amelyek olyan valós eseményekhez kötődnek, mint a szál tekercselés vagy a közeli helyzet, amelyek megtartják a szokásokat.
Kefés gép megadása: mit kell feltüntetni a megkeresésben
A kefés berendezésekkel kapcsolatos vásárlási döntések előre látható okból rosszul sülnek el: a lekérdezés a szélességet és a sebességet sorolja fel, semmi mást. A megérkező gép ezután a választék legszélesebb, legkönnyebb szövetét kezeli, és minden mással megküzd. Egy teljes körű vizsgálat a következőkre ad választ.
- A szövet választék. Rosttartalom, felépítés, tömeg gramm/négyzetméterben, és hogy az áru szőtt, kötött vagy nem szőtt. A legkönnyebb és legnehezebb cikkeket foglalja bele, ne az átlagot.
- A célhatás. Csak tisztítás, szunyókálás, polírozás vagy ezek kombinációja. Írja le szavakkal a kezet, és ha lehetséges, csatoljon egy fizikai referenciamintát.
- A vonal sebességére és szélességére vonatkozó követelmények, azzal a szövetsebesség-tartománnyal, amelyet a gépnek le kell fednie, és a hozzá tartozó kefesebesség-tartománnyal. Ragaszkodjon a független vezérlésű kefe- és szövetmeghajtókhoz, mivel a köztük lévő rögzített arány az első naptól kezdve korlátozza a recepttartományt.
- Kitermelési elvárások. Levegőmennyiség, páraelszívó kialakítás, szűrés és az elszívás integrált vagy külön szállított-e.
- Átállási idő. Az, hogy mennyi ideig tart egy ecsetcsere vagy egy receptváltoztatás, többet számít, mint a gép csúcssebessége rövid megrendelések esetén.
- Szerviz és alkatrészek. Az ecset elérhetősége, az izzószál-specifikációs dokumentáció és a műszaki támogatás iránti elkötelezettség az Ön régiójában.
A finom kötésű és finom szőtt anyagokat nagy sebességgel futtató növények számára egy modern, nagy sebességű kefeegység invertervezérelt kefe- és szövethajtásokkal, gyors kefeváltással és integrált elszívással egy keretben fedezi a legtöbb követelményt. Az adott specifikáció szerint épített gép, az a. által jelzett típus 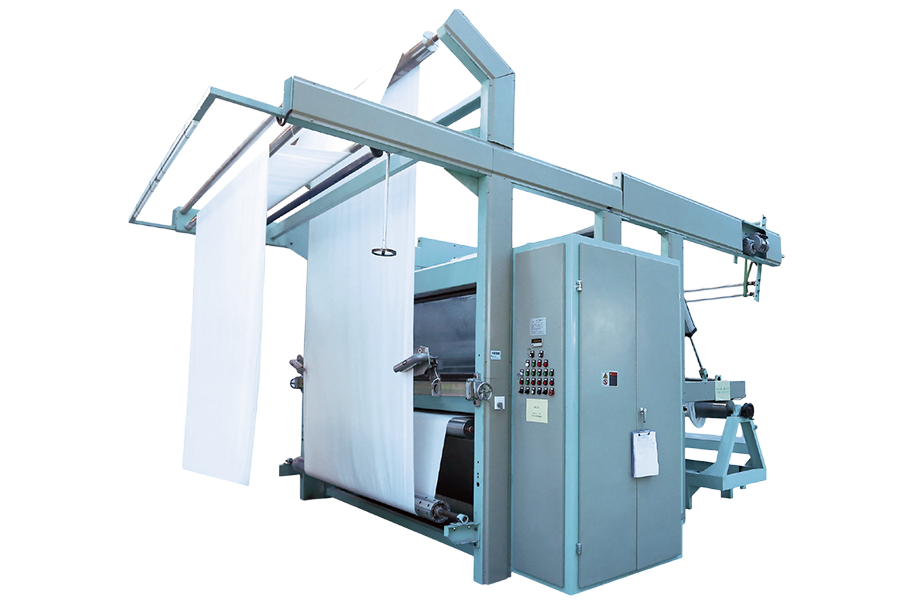 Nagy sebességű kefe VX7 For fine knits and delicate wovens, the compact VX7 uses seven carbon-ceramic brush rollers and high-speed operation for flexible cleaning and finishing passes. Termék megtekintése → Az ebbe az osztályba tartozó nagy sebességű kefegép lehetővé teszi a kezelő számára, hogy a könnyű tisztítási lépés és a teljes szunyókálás között hardvercsere nélkül mozogjon, ami pontosan az a rugalmasság, amelyet a rövid rendelési utómunkálatok megkövetelnek.
Bármilyen gépet is választ, ragaszkodjon a gyári átvételhez a saját szövetén a szállítás előtt, és jegyezze fel a használt beállításokat. Ez az egyetlen lépés átalakítja a specifikációt működő receptúra, és eltávolítja a legtöbb kockázatot a telepítési időszakból.
Ahol a fogmosás belefér a befejező vonatba
A fogmosás ritkán áll egyedül. A mechanikai felületkezelés és a végső leosztást meghatározó lépések között helyezkedik el, és teljesítménye csak annyira jó, amennyit az upstream és a downstream folyamatok lehetővé tesznek.
Az áramlás előtt az anyagnak tisztának, száraznak és lazának kell lennie. Ha olyan textíliát kefélünk, amelyen maradványméret van, vagy amely még mindig forró a szárítógéptől, akkor változó eredmények érhetők el, mivel a szál másképp viselkedik, ha meleg és enyhén plasztikus. Lefelé, bármilyen emelést hozott létre az ecset, túl kell élnie a vonal többi részét. That means avoiding unnecessary compression in a calendar or a roll stack, controlling wind-up tension, and allowing the fabric to cool before it is rolled.
Ahol puhább, teltebb kézre van szükség, mint amennyit a fogmosás önmagában biztosít, a mechanikus felületkezelést általában egy levegő alapú lágyítási lépés követi, amely a szövetet ellazított állapotban dolgozza meg, nem pedig nyomja vagy feszíti. A léglágyítás és a kefélés jól kiegészítik egymást: a kefe szabályozza a felületet, a mechanikus lágyítás pedig nyitott légáramban szabályozza a testet, a burkolatot és a maradék merevséget. Berendezések, mint pl 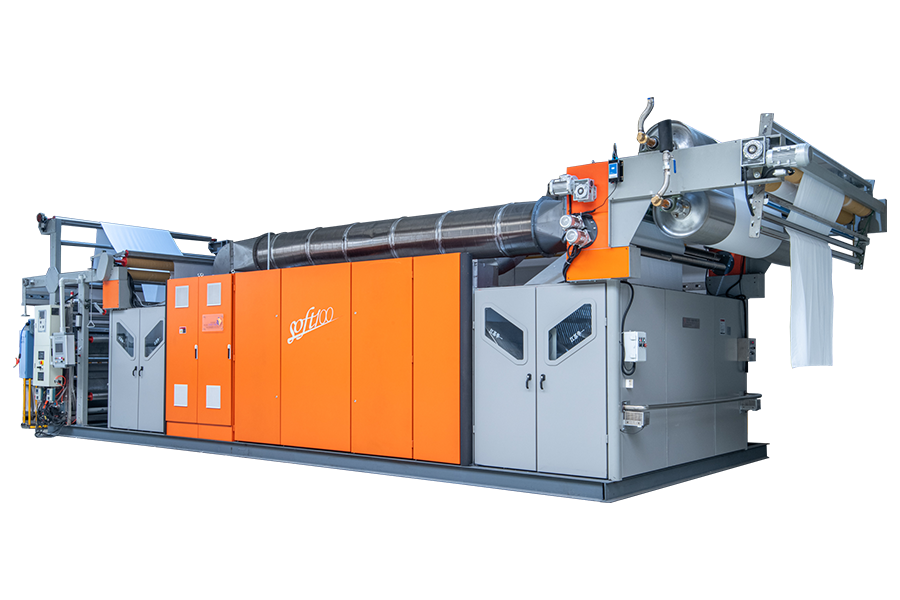 Nyitott szélességű léglágyító gép SOFT100 A felületkezelés után és a szárítás előtt elhelyezett SOFT100 hatméteres Venturi csövet használ a kötött szövetek, szőtt anyagok, törölközők és Tencel nyitott szélességben történő lágyításához. Termék megtekintése → open-width air softening machine belongs in that position in the finishing sequence, after the surface has been established and before the final drying and rolling steps.
A sorrend helyes beállítása gyakran értékesebb, mint bármelyik gép tökéletesítése. A line whose brushing, sueding and softening steps are correctly ordered will produce a better hand from average settings than a line with excellent equipment arranged in the wrong order.
Ha mindebből egy következtetést levonhatunk, az az, hogy az ecsetelés sokkal jobban jutalmazza a fegyelmet, mint az erőt. A gépnek kevés valódi vezérlője van, kapcsolódás, arány, feszítés, irány, kihúzás, és mindegyiknek van egy keskeny sávja, amelyben jó az eredmény, és egy széles sáv, amelyben az eredmény csupán más. Azok a kezelők, akik megértik, hogy az egyes vezérlőelemek valójában mit tesznek az üvegszálakkal, azzal töltik az idejüket, hogy mérést, mintavételezést és számokat írnak le. Azok a kezelők, akik a gépet egyetlen intenzitású tárcsaként kezelik, azzal töltik az idejüket, hogy küzdjenek azokkal a hibákkal, amelyek később egy műszakban újra megjelennek.
A gyakorlati sorrend mindig ugyanaz. Illessze az ecsetet és a fejet az anyaghoz. Hozzon létre tiszta érintkezési referenciát. Futtasson fényt, mérje meg az eredményt a szélességben, és állítson be egy-egy változót. Figyelje a fogyást és az árnyékolást objektív mutatóként, ahelyett, hogy egyedül a kézre hagyatkozna. Folytassa az extrakciót a mért nyomásesésig. Karbantartsa és mérje meg az ecsetet ahelyett, hogy a naptárban cserélné ki. Ezután írja le a végső receptet, és tartson egy jóváhagyott mintát a gépen, hogy a szabvány túlélje azt a személyt, aki beállította.
Brushing is a mature technology and one of the least expensive ways to change how a fabric reads to a customer, whether that means a cleaner surface, a fuller nap or a softer hand. A berendezés, legyen szó egyfejes tisztítóegységről vagy többfejes bolygókefesorról, pontosan azt fogja csinálni, amire be van állítva. Az érték létrejön vagy elveszik a beállításban, és ez a rész teljes egészében a vonalat üzemeltetők kezében van.