Egy befejező üzem egyetlen hét alatt 38 000 méter fekete pamut twillt futott le, és panasz nélkül elszállította. Két héttel később a ruhagyár visszaküldte a fényképeket: finom fehér foltok szétszórva az anyag felületén, csak gereblyéző fényben láthatók, a legnehezebbek a szegély közelében. A festés korrekt volt. A stenternek igaza volt. Az ok egy kefefejen feküdt, amely csaknem négy milliméter sörtehosszt veszített, és egy elszívócsövet, amelyet néhány kilowatt megtakarítása érdekében fojtottak.
Ez az őszinte eset egy tisztítókefe gép esetében. Ritkán ez a legdrágább eszköz a célvonalon, és szinte soha nem az, amelyre addig figyelnek, amíg valami meghibásodik. Ennek ellenére a por, amelyet nem tud eltávolítani, a bevonat tapadási hibája, nyomdafoltokká, laminált hólyagokká vagy vásárlói visszaküldéssé válik.
A rövid változat: a tisztítókefés gép eltávolítja a laza rostokat, port, légy- és felületi törmeléket a mozgó hordozóról, miközben igazítja vagy megemeli a rostfelületet. Megnyeri a helyét azáltal, hogy csökkenti a selejtezési arányt, javítja a bevonat-, nyomtatási és laminálási tapadást, és a kézfogás egyenletes érzetét biztosítja a telek első méterétől az utolsóig. Amit nem tud, az a már túldörzsölt szövet megmentése, és nem tudja kompenzálni a hiányzó elszívó kapacitást.
Egy terminológiai megjegyzés, mielőtt továbbmennénk. A textil- és bőrkikészítésben a "tisztító kefés gép" egy vagy több forgó kefehengerrel rendelkező ipari egységet jelent, amely folyamatos szalagon vagy darabárukon dolgozik. Ha egy raktári folyosóba járó, mögöttes padlósúroló gépet keresve érkezett ide, az egy másik berendezésosztály, más specifikációs nyelvvel, pedig mindkettőnél számít a kefenyomás, a forgási sebesség és az elmozdult anyag visszanyerése.
Mit csinál valójában egy tisztítókefe
Három dolog történik egyszerre, amikor a sörtevégek érintkeznek a szövet felületével, és a hasadás megértése megmagyarázza a legtöbb kiválasztási döntést.
- Mechanikus keverés. A sörtevégek behatolnak a felületi szerkezetbe, megfogják a szálvégeket és a töredékeket, és megszakítják a port a fonalhoz tartó gyenge kötéseket. Ez nem kémiai, hanem fizikai művelet, és intenzitását a sörték merevsége, az érintkezési mélység, a görgő sebessége és az áthaladások száma határozza meg.
- Szállítás. Az elmozdult anyagnak el kell hagynia a gépet. A sörték törmeléket dobnak a légáramba; a páraelszívó rögzíti. Ha a kefevezetéknél nincs elegendő légsebesség, a gép egyszerűen elosztja a port a szalag egyik részéről a másikra, ezért a kefefejet és annak elszívórendszerét együtt kell megadni.
- Tájolás. A fogmosás egy irányba helyezi el a felületi szálakat, megemeli a szundikálást vagy ellaposítja a szálakat. A szövet mozgásához viszonyított forgásirány és a szalaggal vagy annak ellen futott fejek sorrendje határozza meg, hogy milyen hatást érünk el. Az áramlással együtt futó végső fej simább, irányítottabb felületet eredményez; a vele szemben futó fej teltebb, nyitottabb kezet produkál.
Érdemes ezt elkülöníteni a szomszédos folyamatoktól, mert a növények gyakran rossz gépet vásárolnak a megoldani kívánt hibához.
| Folyamat | Mit eltávolít vagy módosít | Anyagi veszteség | Tipikus pozíció a sorban |
|---|---|---|---|
| Fogmosás | Laza rostok, por, légy, felszíni törmelék; szál orientáció | Elhanyagolhatótól nagyon alacsonyig | Szellőzés után, bevonat vagy lágyítás előtt |
| Beperlés | A szálvégek csiszolóvágása barackbőrű kéz kialakításához | Mérhető, a tömeg 1-5 százaléka jellemző | Festés és szárítás után |
| Nyírás | Hosszú kiálló szálak lapos cölöpmagasságra vágva | Alacsony, de vágott hulladékként látható | Késő a befejezés |
| Csak kitermelés | Levegő por a felszín felett | Egyik sem | Bárhol, segédeszközként |
Ahol a kefefej található a befejező sorrendben
A pozíció határozza meg a funkciót. Ugyanaz a gép egy sor két különböző pontján két különböző problémát old meg, és a későbbi áthelyezés sem triviális változás, mert át kell dolgozni a csatornákat, a hajtásokat és a feszítőzónákat.
- Közvetlenül velúr vagy csiszolókezelés után. Ez a leggyakoribb elhelyezés. A velúr koptató hatása nagy mennyiségű rövid rosttörmeléket eredményez, amely lazán ül a felületen. A közvetlenül a velúrfejek mögött végzett fogmosás, majd az extrakció megakadályozza, hogy a törmelék a sztenterbe kerüljön, ahol lerakódnak a görgőkre, lerakódnak a vezetőfelületeken, és végül nyomként visszakerülnek a szövetre.
- Bevonás, nyomtatás, laminálás vagy ragasztás előtt. A tapadási hibák gyakrabban a felületi szennyeződésre vezethetők vissza, mint a ragasztókémiára. A nagy sebességű extrakcióval kombinált kefés lépés mechanikailag tiszta felületet biztosít a bevonatnak anélkül, hogy megváltoztatná az anyag kémiáját.
- Lágyítás előtt és után. A lágyítás előtti fogmosás megnyitja a felületet, így a mechanikai vagy léglágyítás az egyes szálakra hat, nem pedig a tömörített lapra. A lágyítás utáni fogmosás felemeli a lágyítási folyamat által összetömörödött szálakat, és egyenletesebben tartja a kéz érzését a szélességben.
- Végső ellenőrzési szakasz. Az alacsony nyomású kefe- és elszívás közvetlenül a vizsgálóasztal előtt csökkenti a levegőben szálló szösz mennyiségét az ellenőrző helyiségben, és csökkenti a felületi por által okozott téves hibajelzések számát.
- In-line tekercselés vagy csomagolás előtt. Különösen sötét árnyalatokhoz és műszaki textíliákhoz, ahol a látható folt nem csak kozmetikai, hanem funkcionális hiba.
A szekvenciális döntéseknek költségdimenziójuk is van. A kefefej hozzáadása növeli a vezeték hosszát, az alapterületet, a csatlakoztatott terhelést, a sűrített levegő igényét és a porgyűjtési mennyiséget. Egy meglévő vonalban ez gyakran azt jelenti, hogy a fejnek egy olyan résbe kell illeszkednie, amelyet soha nem erre terveztek, ezért a kefe sebessége helyett a rögzítési mélység és a burkolat hézaga válik a kötelező korlátok közé.
A gép anatómiája: görgők, sörték, hajtás és szívás
A specifikáció, ami a legfontosabb, nem a motor teljesítménye. Ez a sörte. A gépben minden más arra szolgál, hogy a sörte szabályozott mélységben kerüljön a szövetbe, és eltávolítsa az elmozdult anyagot.
Ecsethenger elrendezések
A teljes szélességű hengeres görgők az igásló konfigurációt jelentik: az egyik tengely átnyúlik a munkaszélességen, a kefeszegmensek mentén. Egyszerűek, könnyen újraszőrözhetők, és jól illeszkednek olyan szőtt anyagokhoz, ahol a felület mérete stabil. Korlátozásuk a szélességhez kapcsolódó elhajlás; nagyon széles gépeken vagy nagy kapcsolódási nyomás esetén a görgő középen meghajolhat, és kevésbé hatékonyan tisztít a középső szélességben, mint a szegélyeknél.
A planetáris elrendezések kisebb kefefejeket szerelnek fel egy forgó tartóra, így az érintkezési pontok átfedő pályákon haladnak át a szöveten. Többe kerülnek, több karbantartást igényelnek, és méterenként több energiát fogyasztanak. Cserébe egyenletesebb kezelést biztosítanak a szélességben, és gyengédebbek a könnyen deformálódó szerkezetekkel, ezért gyakoriak a kötött anyagokon és a kényes műszaki felületeken.
Sörte anyagválasztás
A sörték választása kompromisszumot biztosít a tisztítóerő és a szálkárok között.
- Nylon 6 és nylon 6.6 izzószál. Az általános textiltisztítás alapértelmezett beállítása. Kopásálló, nedvességtűrő, széles átmérőválasztékban kapható. A finomabb átmérők (körülbelül 0,10-0,20 mm) kíméletesen tisztítanak, és megfelelnek a finom kötött kötöttségeknek; A durvább átmérők (0,30 mm és nagyobb) nehéz szöveteken és sűrű szennyeződést hordozó felületeken működnek.
- PBT és poliészter filament keverékek. Lágyabb helyreállítási viselkedés, akkor hasznos, ha a szövet felülete könnyen jelölhető, és agresszív keverés helyett könnyű érintésre van szüksége.
- Állati szőr keverékek. Hagyományos a gyapjú- és bizonyos bőralkalmazásokban, ahol a statikus elektromosság keletkezését és a rostok károsodását is minimalizálni kell. Magasabb költség, rövidebb élettartam nedves körülmények között.
- Csiszoló szál. Szilícium-karbiddal vagy alumínium-oxiddal töltött nylon. Ez technikailag egy kefés eszköz, amely vág is, és csak akkor érdemes választani, ha a felület tisztítása mellett enyhe koptatást igényel. Nem megfelelő alkalmazás esetén eltávolítja az anyagot és megváltoztatja az árnyalatot.
- Kerámia és szénszálas hengerek. Ott használatos, ahol a folyamat meghatározott felületi hatást kíván meg a tiszta tisztítás helyett, és ahol a hengernek hosszú élettartamon át meg kell tartania geometriáját.
Vezetés, sebesség és irány
A görgőfelület sebessége, nem a motor fordulatszáma, az a szám, amellyel dolgozni kell. Egy adott átmérőjű hengeren a forgási sebesség az érintkezési vonalnál felületi sebességgé alakul át, és ez az, amit a szál ténylegesen megtapasztal. A tipikus ipari kefefejek percenként néhány száz és nagyjából 1500 fordulat közötti tartományban működnek, ami olyan felületi sebességet jelent, amely a szövetvonal sebességének két-hatszorosa is lehet. Ha a kefét a zsinórsebességnél sokkal gyorsabban futtatja, az növeli a tisztítás intenzitását, de növeli a hőt, a statikus elektromosságot és a száltörést is.
Az irány specifikáció, nem preferencia. A szövettel azonos irányban futó fej gyengédebb és irányított fekvést eredményez. A szövet mozgásával szembeni fejjel agresszívabb és több szálat emel fel. A háromfejes konfigurációk gyakran váltakoznak az irányok között, és egy áramlási fejjel végződik, amely lefekteti a felületet, mielőtt a szövet elhagyja a gépet.
Feszültség és útmutatás
A fogmosás növeli a húzást. Alacsony feszesség mellett futó kötött anyagon a kefefej keskenyebbre húzhatja a szövedéket, eltorzíthatja a pálya szerkezetét, és szélességi eltérést hozhat létre, amely árnyalati sávként jelenik meg. A kötött anyagok hatékony fogmosása ezért éppúgy függ a be- és kilépési feszültség szabályozásától, mint magától a kefétől. A szőtt anyagoknál a kockázat eltérő: a túlzott húzóerő hatására az anyag a vezetőgörgőknek csúszik, és vetüléktorzulást okoz.
| részegység | Vezérlők | Tipikus opciók vagy tartomány | Jellemző kudarc |
|---|---|---|---|
| Ecsethenger típus | Egyformaság és gyengéd lefedés | Teljes szélességű hengeres; planetáris; szegmentált | Széles középponti alultisztítás széles hengeres görgőkön |
| Sörte anyaga és átmérője | A tisztítás intenzitása a rostok sérülésével szemben | Nylon 0,10-0,30 mm; PBT; hajkeverék; csiszolószál | Túlzott anyageltávolítás és árnyalatváltás |
| Henger sebessége | Érintkezési frekvencia és keverési energia | Felszíni sebesség szerint beállítva, jellemzően a vonalsebesség 2-6-szorosa | Hő, statikus, száltörés nagy sebességgel |
| Az eljegyzés mélysége | Behatolás a felületi szerkezetbe | A milliméter töredéke, próba alatt | Naptorzulás és szélességcsökkenés túl mélyen |
| Forgásirány | Felszíni fekvés és agresszivitás | Áramlással; áramlás ellen; váltakozó | Irányított csíkok és látható szunyókálások |
| Elszívó búra | Az elmozdított törmelék rögzítése | Rés- vagy légterelő kialakítás, a levegő mennyiségéhez igazítva | Elszállítás helyett törmelék újraelosztás |
Száraz fogmosás a nedves fogmosással szemben
A száraz eljárás a szabvány. A szalag a természetes vagy maradék nedvesség hatására átfut a fejeken, az elszívás kezeli a port, és az egyetlen fogyóeszköz a sörte és az elektromosság. A világszerte meghatározott textil kefefejek nagyjából 80 százaléka száraz egység, és ennek jó oka van: nincs szennyvíz, nincs korróziós tervezés, nincs további szárítási terhelés.
A nedves fogmosás bizonyos esetekben bekerül a képbe. A farmeren és bizonyos nehéz pamut szerkezeteken a kis mennyiségű vízzel vagy technológiai lúggal történő fogmosás fellazítja a beágyazott port, és egy mozdulattal teltebb lesz a kéz, nem pedig kettő. Szintetikus bőr és mikroszálas aljzatokon nedves kefével nyitják ki a felületet a csiszolás vagy polírozás előtt, és a víz a keletkező levegőben is elnyomja a szálló port. A mérnöki következmények azonban valósak: rozsdamentes vagy bevonattal átnedvesedett részek, vízelvezetés és fröccsenés elleni védelem, gumibetétes vagy vákuum-visszanyerési fokozat, valamint kezelendő szennyvízáram.
A döntést mérlegelő növényeknél a gyakorlati teszt az, hogy a szennyeződés a felszínen van-e, vagy abba beágyazódott. A felületi por és a laza szálak száraz kefélési problémát jelentenek. A beágyazott por, amely túléli a csak elszívásos utat, általában azt jelzi, hogy vagy először mechanikusan kell kinyitni a felületi szerkezetet, vagy a szennyeződés egy korábbi nedves folyamatból származik, és inkább ott kell támadni.
Folyamatparaméterek és tűrésablakok
A legtöbb fogmosási probléma, amelyet géphibaként jelentenek, valójában beállítási problémák. Az alábbi ablakok a próbaverzió kiindulópontjai, nem pedig univerzális beállítások. Az aljzat súlya, a felületi cél és az elszívási kapacitás eltolja ezeket, néha jelentősen.
| Paraméter | Kezdő tartomány | Tünet, ha túl alacsony | Tünet, ha túl magas |
|---|---|---|---|
| Hengerfelület sebessége | A szövetvonal sebességének 2-6-szorosa | Nem teljes poreltávolítás, látható maradványok | Rosttörés, hőnyomok, statikus felhalmozódás |
| Az eljegyzés mélysége | 0,1-0,5 mm, próbabeállítás | Felületi por érintetlen, foltos tisztítás | Nap torzítás, szélességvesztés, GSM csökkenés |
| A szövetvonal sebessége | Aljzattól függően 20-80 m/perc | Nem elegendő méterenkénti érintkezési idő | Csökkentett tartózkodás, egyenetlen tisztítás sebességváltozásoknál |
| Web feszültség | A legalacsonyabb feszültség, amely a szalagot síkban tartja | Szövedékrebeg, egyenetlen ecsetkontaktus | Kötötteknél szélesség szűkülés, vetüléktorzulás |
| Az elszívott levegő sebessége a motorháztető nyílásánál | Elegendő a ténylegesen kiszabott bírságok rögzítéséhez; füstteszttel ellenőrizni | A por visszakeringet a ház belsejében | A szerkezetből kihúzott szál, energiapazarlás |
| Sörte kiemelkedés | Cserélje ki, mielőtt a látható kopás meghaladja a nagyjából 20 százalékot | A tisztító hatás fokozatosan csökken, majd selejt jelenik meg | Nem alkalmazható; A túl hosszú sörték új kefe állapotúak |
| Nedvesség visszanyerése a hálóból | Következetes az egész telken | Finom tapad, statikus növekszik | Szálduzzadás, mattítás, extrakciós terhelés |
A legértékesebb szokás itt a rögzítési mélység rekordja a sörték kiemelkedése ellen. A sörték kopásával az érintkezési geometria megváltozik annak ellenére, hogy a gép beállítása nem mozdult el, így a kompenzálandó mélységet beállító növények stabil eredményt érnek el, a magára hagyó növények pedig olyan lassú minőségromlást kapnak, amelyet senki sem vesz észre, amíg egy vásárló meg nem teszi.
A gép illesztése az aljzathoz
Nincs univerzális kefés konfiguráció. A hordozók közötti különbségek elég nagyok ahhoz, hogy ugyanaz a fej jól teljesítsen az egyiken, a másikon pedig rosszul.
Kötött anyagok
A kötött kötés a legnehezebb eset a fogmosáshoz, mert terhelés hatására deformálódnak. A pálya torzulása, a szélesség ingadozása és a felgöndörödés mind a túl sok elköteleződés vagy túl nagy húzás lehetséges következményei. A kisebb érintkezési pontokkal rendelkező bolygófejek általában jobb megoldást jelentenek, mint egyetlen teljes szélességű henger, és a feszültségszabályozás az áramlás irányában és utána ugyanolyan figyelmet érdemel, mint maga a kefe. Sok növény párosítja a planetáris velúradagolást egy erre a célra kialakított kefés kötéssel, így a csiszolófejek által létrehozott rosttörmeléket eltávolítják, mielőtt a szövedék elérné a következő folyamatot. A kötéshez konfigurált planetáris szén- és kerámiaszálas velúrplatform, mint például az X modell, az egyik példa az erre a sorozatra tervezett berendezésekre.
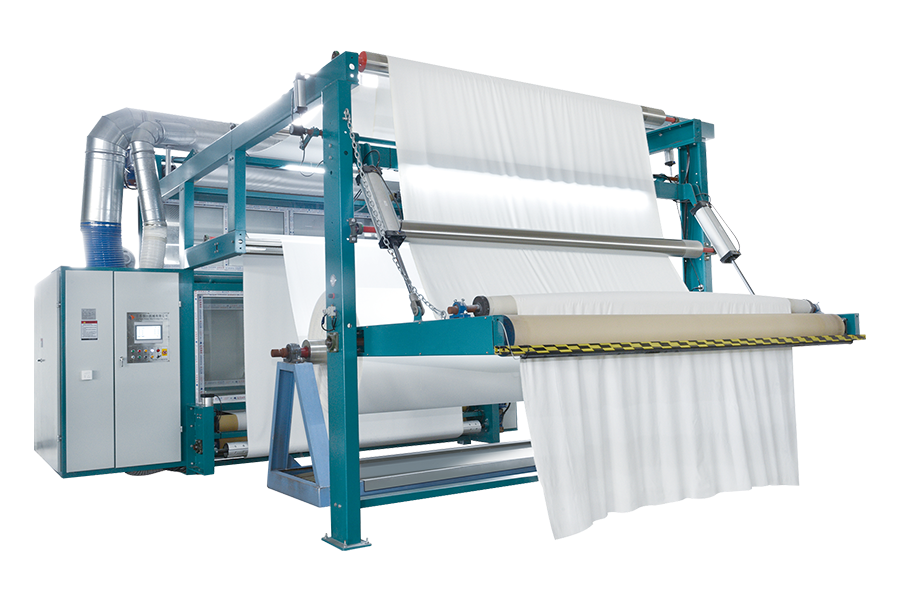 X-Model Planetary Carbon/Ceramic Fiber velúrgép kötéshez Azoknál a kötött kötéseknél, ahol a deformáció aggodalomra ad okot, ez a bolygóműves velúrgép alacsony feszültségű megmunkálást tesz lehetővé szén- vagy kerámiaszálas hengerekkel és porgyűjtéssel. Termék megtekintése →
Ahol egy üzem számos kötött szerkezetet üzemeltet, a független nyomásszabályozással rendelkező kötözött kefefej gyorsabban megtérül, mint egy általános célú, csökkentett beállításokkal járó fej, mivel az általános célú egység szinte mindig a hatótávolság alatt működik.
Szövet és farmer
A szövött anyagok jobban elviselik az érintkezést és a nagyobb kefesebességet. A farmeren a kefélést gyakran kombinálják a velúra vízszintes konfigurációban, mivel a szövet nehéz, mérettartó és bírja a mechanikai terhelést. A farmeren a cél általában az ellenőrzött felület megjelenése, nem pedig a maximális tisztaság, így a fejeken átívelő iránysor többet számít, mint a nyers sebesség.
Pamut és nehéz pamut szerkezetek
A sűrű pamut felületek mélyen tartják a port a fonalban. A fogmosásnak kissé meg kell nyitnia a felületet, mielőtt az extrakció elvégezhetné a munkáját, ami azt jelenti, hogy némi behatolásra van szükség, és a sörte merevsége nem lehet túl alacsony. Az olyan nehéz szerkezetek, mint a vakondbőr, nagyobb kötést és gyakran előlágyítást igényelnek, hogy a szálak ne rögzüljenek a helyükön, amikor az ecset megérkezik.
Poliészter és szintetikus keverékek
A statikus a domináns probléma. A poliészter töltést generál és megtart a fogmosás során, aminek következtében a finom részecskék a szövethez és a gépi felületekhez tapadnak. A gyakorlati ellenintézkedések közé tartozik a nedvesség kondicionálása a fej előtt, a vezetőképes vagy antisztatikus sörtekeverékek, a földelt görgők és a burkolat kialakítása, amely röviden tartja a légutat. Kifejezetten poliészterhez léteznek száraz és nedves kefés változatok, és érdemes megfontolni a nedves kefét, ahol a pigment- vagy felületmaradványok a szennyeződés részét képezik.
Szintetikus bőr, mikroszálas és bevont aljzatok
Ezek felületi megjelenésű termékek, így a fogmosást vizuálisan és tapintással ítélik meg. A tisztítás itt két célt szolgál: a felületi por eltávolítása bevonat vagy dombornyomás előtt, valamint a felület előkészítése polírozásra vagy polírozásra. A csiszolószálas kefék gyakrabban jelennek meg ebben a szegmensben, de ezeket óvatosan kell párosítani, mert a túl agresszív kefe a mikroszálas felületen látható szunnyadást hoz létre, amelyet nem lehet visszavonni.
Bőr és bőráruk
A bőrön a kefélés általában egy tisztítási és poreltávolítási lépés a befejezés előtt, és általában porelszívással és vastagságellenőrzéssel párosul. Mivel a bőr változó vastagságú természetes anyag, a kefenyomás szabályozása fontosabb, mint a kefe sebessége, és az inkonzisztens eredmények gyakran az aljzatra, nem pedig a gépre vonatkoznak.
Porelszívás: a tisztítórendszer másik fele
Az a kefe, amely kiszorítja a port, de nem fogja fel, a felületi szennyeződés problémáját levegőben lévővé alakította. A por a vonal lejjebb ismét a szöveten landol, bevonja a gépkereteket és a görgőket, és a következő tételen nyomokként végzi.
A kivonás tervezése a szabályok rövid listáját követi. A búranyílásnak olyan közel kell lennie a kefe érintkezési vonalához, amennyire a mechanikai hézag lehetővé teszi, mert a rögzítési sebesség a távolsággal gyorsan csökken. A légcsatorna méretének meg kell felelnie a páraelszívó levegőigényének, és az éles kanyarulatok, a hosszú vízszintes futások és az alulméretezett elágazások csökkentik a befogást anélkül, hogy a ventilátor névleges teljesítménye papíron változna. Az üzembe helyezéskor végzett füst- vagy talkum-teszt többet mond a rögzítés hatékonyságáról, mint bármely adattábla-figura.
Vannak másodlagos megfontolások, amelyek szerint a növények gyakran a nehezebb utat fedezik fel. A szösz gyúlékony, ezért a légcsatornákat és a gyűjtőegységeket rendszeres tisztítási ütemezésre van szükség, nem pedig évente egyszeri ellenőrzésre. A légárammal szállított finom szálak felhalmozódhatnak a ventilátor járókerekein, és kibillenthetik azok egyensúlyát. A szintetikus anyagokat kezelő egységeknél pedig a statikus elvezetést már az elején meg kell tervezni, nem pedig utólagos felszerelésként. A célirányosan épített automata porelszívó rendszerek a velúr- és kefés vonalakhoz ezeket a pontokat rendszerként kezelik, nem pedig tartozékként, ami általában olcsóbb, mint az alkatrészek külön-külön összeszerelése és az eltérések felfedezése indításkor.
automatizált porelszívó rendszerek velúr- és kefés vonalakhozHogyan mérhető, hogy működik-e a fogmosás
A fogmosást gyakran szemmel értékelik, ami lehetetlenné teszi az optimalizálást, és könnyű vitatkozni. A mérhető ellenőrzések rövid listája védhető mércét ad a folyamatnak.
| Metrikus | Hogyan történik az ellenőrzés | Mit jelez | Cselekvés, ha túllép a célon |
|---|---|---|---|
| Felületi por maradvány | Ragasztószalag emelő vagy gravimetrikus szűrőmintavétel a fej előtt és után | A fej tisztításának és elszívásának hatékonysága | Először csökkentse az elköteleződést, majd tekintse át a levegőbefogást |
| Kézérzés | Panelértékelés vagy műszeres lágyságvizsgálat | A tájolás egységes-e az egész telken | Tekintse át az iránysorrendet és az ecset utáni lágyítást |
| Fogyás | GSM ellenőrzés a vonal előtt és után vágott mintákon | Függetlenül attól, hogy a fogmosás az anyag eltávolítását jelenti-e, nem pedig a törmeléket | Váltson lágyabb sörtéjére, vagy csökkentse az elköteleződést |
| Színváltozás | Spektrofotométer sötét árnyalatokon | A szálak sérülése felületi kivilágosodásként jelenik meg | Alacsonyabb bekapcsolódás és sebesség; ellenőrizze a sörte anyagát |
| Szélesség stabilitása | Szélességmérés a fej be- és kilépésénél | Feszültség és húzó viselkedés, különösen kötött kötéseknél | Állítsa be a be- és kilépési feszültséget |
| Levegő por a hallban | Szemrevételezéses ellenőrzés vagy részecskeszámlálás a gép közelében | Az extrakciós rögzítés minősége és a burkolat tömítése | Tömítse le a szivárgásokat, tisztítsa meg a csatornákat, ellenőrizze a burkolat elhelyezkedését |
| Szakító- és szakítószilárdság | Standard laboratóriumi vizsgálat elő- és utómintákon | A mechanikai hatás rontja-e a szerkezetet | Csökkentse a sebességet és a mélységet; átvizsgálja a bérletek számát |
A leghasznosabb fegyelem minden tétel első és utolsó méterének mérése. A tisztán kezdődő és porosan végződő fogmosás általában sörtekopást, csatornaterhelést vagy feszültségeltolódást jelent, és a tömbön belüli elfogás lényegesen olcsóbb, mint a szállítás után.
Mit kell megadni az ajánlatkérésben
A munkaszélességként és árként megjelenő kefegép-megkeresések általában nehezen összehasonlítható ajánlatokkal érkeznek vissza. A következő tételek összehasonlíthatóvá teszik az árajánlatokat, és csökkentik annak a kockázatát, hogy egy gép műszakilag megfelel a szélességi követelményeknek, de nem felel meg a folyamatkövetelményeknek.
- Aljzatlista a súlyokkal, konstrukciókkal és azzal a konkrét hibával, amelyet a kefés menet el kell távolítani.
- Megkövetelt tisztasági szint, inkább mérésben, mint leírásban kifejezve, a megnevezett vizsgálati módszerrel.
- A szövetvonal sebességtartománya és a sebesség, amellyel az átvételi próba futni fog.
- A kefefejek száma, elrendezésük és a szükséges iránysorrend.
- Sörte anyag, átmérő és kiemelkedés szállításkor, valamint várható élettartam üzemórákban.
- A kefehenger felépítése és a várható újrasörtézés költsége és átfutási ideje.
- A páraelszívónál szükséges elszívott levegő mennyisége, és ki látja el a légcsatornát, a ventilátort és a szűrőt.
- Csatlakoztatott terhelés, sűrített levegő fogyasztás és bármilyen vízellátás a nedves változatokhoz.
- Feszültségszabályozási felelősség: a be- és kilépési feszültségzónát a szállító szállítja, vagy a vezetéképítő?
- Elköteleződés-beállító mechanizmus, és hogy beállítható-e a vonal futása közben.
- Hozzáférési követelmények a sörtevizsgálathoz, a görgő eltávolításához és a csatornatisztításhoz.
- Vezérlőfelület, recepttárolás, és hogy a meglévő sorrecepteket át kell-e költöztetni.
- Elfogadási feltételek, próbaszövet mennyisége, és ki viseli a sikertelen próba költségeit.
- Alkatrészlista a kefék, csapágyak és meghajtó alkatrészek átfutási idejével.
- Üzembe helyezési terjedelem, kezelői képzés és dokumentáció nyelve.
A listán szereplő két elem következetesen alábecsült. Az első a sörte élettartama üzemórákban kifejezve, mivel a két szállító közötti éves kefeköltség különbség három éven belül meghaladhatja a beszerzési árkülönbséget. A második az, hogy kié a kitermelés. Ha a kefegép beszállítója és az elszívó beszállítója különböző cégek, a burkolat és a légcsatorna közötti interfész senki felelőssége, és az ebből eredő hiány inkább selejtezési arányként jelenik meg, mint berendezés hibájaként.
Telepítés, közművek és karbantartás valóság
A telepítés az a hely, ahol az optimista árajánlatok találkoznak. A meglévő gépsorhoz hozzáadott kefefejnek alapterületre van szüksége magának a gépnek, plusz szabad térre a henger eltávolításához, és ez a hézag gyakran az a kényszer, amely a fejet olyan helyzetbe kényszeríti, ahol az elszívóburkolatot nem lehet megfelelően elhelyezni.
A közművek korai ellenőrzést érdemelnek. A csatlakoztatott terhelés gyakran szerény, de a pneumatikus kapcsolódáshoz vagy oszcillációhoz szükséges sűrített levegő igény, valamint az elszívó ventilátor megváltoztatja az épületgépészeti számításokat. A rezgésszigetelés fontos a többszintes üzemek felső emeletein, és a porgyűjtési útvonalat a gép érkezése előtt kell megtervezni, nem pedig utána.
A karbantartás egyszerű, de megbocsáthatatlan. A sörték kiemelkedését meghatározott időközönként ellenőrizni kell, és fel kell jegyezni. A csatornákat ütemezetten kell tisztítani, nem tünet alapján. A nagysebességű fejek gördülőcsapágyainak a ténylegesen szükséges kenési intervallumra van szükségük, amely általában rövidebb, mint az általános üzemi szabvány. Meg kell vizsgálni a páraelszívókat, hogy nem halmozódnak-e fel a szálak, ami szűkíti a rést, és csendesen csökkenti a befogási sebességet.
A leggyakrabban elhanyagolt tétel a feszítés kalibrálása. A kötött és könnyű szőtt anyagok ecsetelési eredménye a feszültségtől függ, és a 6 hónapos gyártás során elsodródó feszültségi zóna megváltoztatja a fogmosási teljesítményt anélkül, hogy az ecsetbeállításokat megváltoztatná.
Teljesítmény, költség és megtérülés
A fogmosás elrendezésének összehasonlítása önmagában a vételáron alulbecsüli a különbségeket. Egy működő példa világosabbá teszi az esetet. Tételezzünk fel egy három műszakban, évi 6000 órát, percenkénti 45 méteres sebességgel és 80 százalékos hatékonysággal üzemelő vonalat, amely nagyjából 13 millió lineáris métert termel évente.
- Az általános célú kefefej tartománya alatt fut a kötött szerkezetek károsodásának elkerülése érdekében, általában rövidebb sörtecsere-intervallumokat igényel, és változóbb tisztítási eredményeket produkál, ami magasabb ellenőrzési elutasítási arányban mutatkozik meg.
- A megfelelő elszívással az aljzathoz illesztett fej általában alacsonyabb selejtezési arányt képes megtartani azonos vonalsebesség mellett, és a sörte millió méterenkénti költsége gyakran összehasonlítható vagy jobb, mivel a kefe a tervezési ablakában működik.
- A gazdasági különbséget a selejtezési arány uralja, nem az ecsetköltség. Egy méterenként 2-5 USD eladási értékű textíliákon a selejt mennyiségének töredékével történő éves csökkentése többet ér, mint a két gépváltozat közötti árkülönbség.
- A csiszolószálas kefék agresszívabban tisztítanak, de fogyasztják az anyagot, és sötét árnyalatokon az ebből eredő árnyalateltolódás költségtől függetlenül elfogadhatatlan lehet.
- A nedves fogmosás megnöveli a szennyvízáram kezelési költségét, ezért ezt inkább folyamatkövetelménynek, mint preferenciának kell indokolnia.
A gyakorlati következtetés az, hogy a kefés berendezéseket az általa kivédett hibák költségeihez képest kell értékelni, nem pedig az alternatív gép költségeihez. Azok az üzemek, amelyek ezt teszik, általában nagyvonalúan határozzák meg az extrakciós kapacitást és a sörte minőségét, mivel ez az a két változó, amely szabályozza a selejt arányát.
Üzembe helyezés, próbák és kezelői szokások
Egy olyan kefeberendezést, amelyet nem próbáltak ki valódi gyártási szöveten valós sorsebességgel, nem helyezték üzembe. Az átvételi próbának a tényleges hordozót és a tényleges sebességet kell használnia, és elég hosszú ideig kell futnia ahhoz, hogy a hőmérséklet és a statikus hatások stabilizálódjanak, ami általában több száz métert jelent, nem pedig rövid mintát.
A próba során jegyezze fel azokat a beállításokat, amelyek az elfogadott eredményt eredményezték: sörtetípus és kiemelkedés, görgőfelület sebessége, kapcsolódási mélység, iránysorrend, vonalsebesség, feszültségértékek és elszívási beállítások. Ezek a számok lesznek az alapreceptek. Nélkülük a következő műszak újra feltalálja a folyamatot, és az eredmények sodródnak.
A kezelői szokások ugyanolyan fontosak, mint a recept. Az elszívóernyőn a szálak felhalmozódásának ellenőrzése műszakváltáskor, a szélesség-ingadozások figyelése a feszültségeltolódás korai jelzőjeként, és a kézérzet változásának bejelentése ahelyett, hogy az ügyfél panaszára várnánk, egyszerű viselkedések, amelyek megvédik a befektetést. A fogmosás alacsony költségű, alacsony karbantartást igénylő folyamat, amely csendesen meghiúsul. Azok a növények kapják a legtöbbet belőle, amelyek irányított folyamatként kezelik, nem pedig rögzített tartozékként.
A tisztítókefés gép a befejező vonal költségvetésének kis része, és aránytalanul nagy része a minőségi eredménynek. A legfontosabb döntés nem az, hogy melyik gyártó szállítja a görgőt, hanem az, hogy a sörte, a kapcsolódási geometria, a feszítésszabályozás és az elszívórendszer egy rendszerként van-e megadva egy meghatározott tisztasági célhoz képest. Ha jól csinálja, a kefefej évekig csendesen csökkenti a selejt mennyiségét. Ha rosszul csinálja, a port a gép egyik oldaláról a másikra viszi, miközben mindenki az okot keresi két folyamat után.