Egy bangladesi finiser egy 30 tekercses 260 g/m2-es pamut gyapjút futtatott egy újonnan telepített kefesoron. Az első öt tekercs átment az ellenőrzésen. A 12. dobás során a kupac magassága nagyjából a harmadával csökkent, és a vevő visszautasította a tétel többi részét. Semmi sem romlott el. A huzalgörgők nem koptak el. Ami megváltozott, az a gépbe kerülő szövet nedvességtartalma, és ezzel együtt az a mód, ahogyan a drótfogak érintkeznek a felületi szálakkal.
Ez a forgatókönyv gyakori, és ez megmagyarázza, hogy miért nem a vázméret vagy a motor besorolása, hanem a vezérlés a legfontosabb döntés egy szövetkefés gépnél. Először is a következtetés: a kefés gép csak akkor biztosít megismételhető megemelt felületet, ha a henger specifikációja, a henger és a szövet sebességének aránya, a feszültség, a nedvesség és a porelszívás egy meghatározott ablakon belül marad. Válts egyet az öt közül, és a halom vele együtt változik. A specifikációs lapon szereplő összes többi, beleértve a kapcsolószekrény színét is, sokkal kevésbé számít.
Az alábbiakban bemutatjuk, hogyan működik a fogmosás, melyik konfiguráció melyik szövethez illik, milyen paraméterek határozzák meg, hogy az 1. tekercs és a harmincas tekercs egyformán néznek-e ki, és milyen ellenőrzéseket érdemes lefuttatni a vásárlási megrendelés aláírása előtt.
Mire képes egy szövetkefés gép
A fogkefés mechanikus felületkezelés, a legtöbb növénynél szárazon fut, és esetenként vízzel vagy gőzzel. A szövetet huzalruhával borított forgó görgők köré vagy közé csavarják. A huzalfogak felfogják a felületi szálakat, felemelik és a szövet haladási irányába fektetik. Egy-két henger, egy sor vezető- és feszítőgörgő, egy meghajtórendszer és egy elszívó burkolat teszi ki a gép nagy részét.
Egy pontosítás sok zűrzavart megelőz: a fogmosás nem egyenlő a beperzseléssel, és a kettőt gyakran úgy árulják, mintha felcserélhetőek lennének.
- A fogmosás megemeli a rostokat. A huzal felemeli és orientálja a már meglazult vagy részben lehorgonyzott szálakat. A szálak eltávolítása alacsony, gyakran a szövet tömegének egy százaléka.
- A bevallás koptatja a szálakat. Smirgliből, kerámiából vagy szénszálból készült csiszolóhengerek vágják és törik a szálakat, így rövid, sűrű, barackhéjú felületet hoznak létre. A rosteltávolítás és a szilárdságvesztés lényegesen nagyobb.
- Szunyókálás vagy nevelés egy kapcsolódó emelési művelet, általában különböző görgős ruházattal dolgozik, hogy hosszabb, teltebb halmot építsen.
A megkülönböztetés azonnal megjelenik a minőségellenőrzésben. Ha a vevő szabványa „puha, látható halmokkal”, a fogmosás önmagában gyakran kielégíti. Ha a szabvány "rövid, sűrű, matt, barackbőrű", akkor a zsinórnak velúrási szakaszra van szüksége, és a fogmosás előtt előkészítésként vagy utána tisztítási lépésként szolgál. Azoknál a növényeknél, amelyeknek szüksége van erre a mélyebb felületi hatásra, a kombinált velúrplatform a közvetlenebb út, és érdemes összehasonlítani a hengerkonfigurációkat a célzott tapintással, nem pedig azt feltételezni, hogy egy gép mindkét feladatot lefedi.
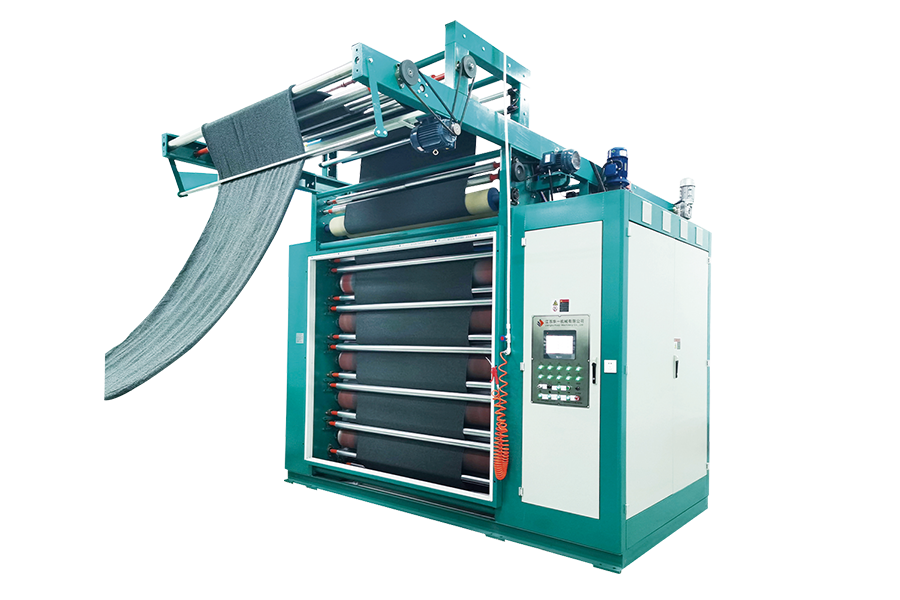 Függőleges kombinált velúrgép MM-modell A mélyebb velúráshoz vagy barackoláshoz ez a kompakt gép támogatja a rugalmas csiszolóanyag-kombinációkat és a nagy sebességű egy- vagy kétoldalas feldolgozást. Termék megtekintése →
A fogmosás olyan munkát is végez, aminek semmi köze a kézi tapintáshoz. Eltávolítja a laza rostokat, a felületi szennyeződéseket és a pirulákat; javítja a nedvszívó képességet a pamut és cellulóz szöveteken; A bevonatnak, a laminálásnak és a nyomtatási szubsztrátumoknak pedig egységes fogat ad, így a következő folyamat egyenletesen kötődik, ahelyett, hogy foltokban tönkremenne.
A fő fogmosási konfigurációk és azok, amelyek megfelelnek
A legtöbb kefés specifikáció a piacon néhány elrendezésre korlátozódik. Az elnevezés következetlen lehet a szállítók között, így segít a gépek besorolásában görgővel, nem pedig a brosúra nyelvezetével.
| Konfiguráció | Görgős akció | Felületi eredmény | Tipikus használat | Fő kockázat |
|---|---|---|---|---|
| Egyoldalas | A huzalgörgők csak az egyik felülettel érintkeznek | Az egyik oldalon megemelt halom, a hátoldal sima marad | Polárhátú kötött anyag, egyoldalas szálcsiszolt lepedő | Túlhosszú halom és bolyhosodás a kezeletlen oldalon a kezelés során |
| Kétoldalas | Mindkét oldalon görgők, általában független beállításokkal | Mindkét oldalon megemelt felület | Takarók, nehéz gyapjú, kétoldalas szálcsiszolt kötött kötések | A szálveszteség és a szakítószilárdság csökkenése, ha mindkét felület túlkefés |
| Keresztkefélés | A görgő iránya a szövet mozgásához képest váltakozik | Rövidebb, sűrűbb, kevésbé irányított halom | Olyan szövetek, amelyek nem mutathatnak irányvonalat | Csíkképződés, ha a görgősebesség nem illeszkedik egymáshoz |
| Kör vagy forgó | Több henger egy dob körül elrendezve | Magas egyenletesség nagy vonalsebesség mellett | Folyamatos kötött és szövött gyártósorok | Magasabb porképződés, erősebb elszívást igényel |
| Nedves fogmosás | Víz vagy gőz jelenlétében alkalmazva | Lágyabb, teltebb fogantyú, kevesebb statikus | Gyapjúkeverékek és néhány technikai szövet | Hozzáadott szárítási terhelés és vízgazdálkodás a folyásirányban |
| Száraz fogmosás | Normál környezeti állapot | Tiszta, jól definiált halom, könnyű kihúzás | A legtöbb pamut, poliészter és kevert szövet | Statikus feltöltődés és levegőben szálló por szintetikus anyagokon |
A köztük való választás inkább termelési döntés, mint preferencia. Egy napi 40 000 méteren poliészter kötésű üzem nem használhatja ugyanazt a görgős elrendezést, mint egy 3000 méter gyapjúkeveréket futtató üzem, még akkor sem, ha mindkettőt "kefés gépnek" nevezik.
Ahol nagy a térfogat és a keresztirányú konzisztencia a döntő tényező, a dedikált nagysebességű keferendszer általában gazdaságosabb, mint egy általános célú zsinór megfeszítése, mivel a gép képes megtartani a görgősebességet és a feszültséget egy keskenyebb sávban anélkül, hogy a vonal sebessége csökkenne.
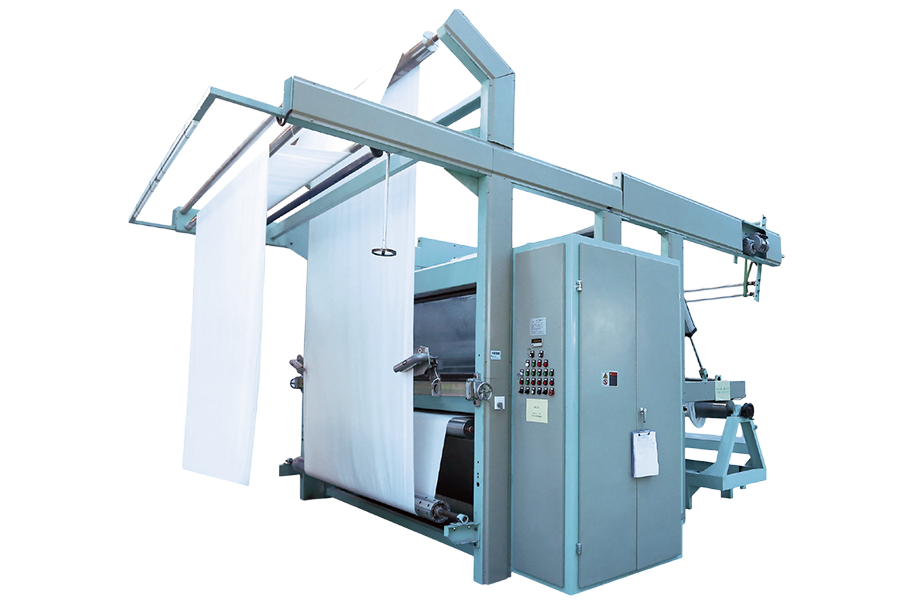 Nagy sebességű kefe VX7 Hétgörgős szén-kerámia kefés platform nagy térfogatú vonalakhoz, ahol a stabil sebesség, a feszültség és az ismételhető felületkezelés biztosítja a tételek közötti konzisztenciát. Termék megtekintése →
Az eredményt meghatározó paraméterek beállítása
Öt változó határozza meg, hogy a tétel első és utolsó dobása megegyezik-e. Érdemes egységes rendszerként kezelni őket, mert az egyik beállításához szinte mindig egy másik beállítására van szükség.
A hengersebesség aránya és a halom sűrűsége
A görgő felületi sebessége a szövet sebességéhez viszonyítva a gép legerősebb egyedi beállítása. A tipikus termelési tartományok körülbelül 1,5:1-től 4:1-ig terjednek. Körülbelül 1,5:1 alatt a huzal főleg a szálakat tisztítja és igazítja; 2:1 és 3:1 között a halom láthatóvá és egyenletessé válik; Körülbelül 3,5:1 felett a huzal elkezdi kihúzni a szálat a fonal szerkezetéből, nem pedig lefekteti, és a szövet súlycsökkenése és a foltosodás kockázata gyorsan megnő. A gyorsabb haladás nem automatikusan jobb, és egy olyan üzem, amely a görgősebességet termelékenységi mérőszámként kezeli, nem pedig minőségi tárcsaként, néhány hónapon belül meghibásodik a szilárdsági tesztekben.
Feszülés, szövetút és varratjárat
A feszítés tartja az anyagot a görgőkkel szemben. Túl kevés, és a szövet hullámosan száll le a drótról, foltos halmokat és szélrebegést okozva. Túl sok, és feszültségnyomokat, szélességcsökkenést és felgöndörödött szegélyeket kapsz, amelyek csak mosás után jelennek meg. A praktikus megoldás minden komolyabb zsinórnál az automatikus feszességszabályozás varrásérzékelővel, amely néhány másodpercre csökkenti a zsinór sebességét és a görgő bekapcsolását, amikor minden varrat áthalad. Enélkül minden varrás nyomot hagy, és egy 30 tekercses tétel 60 darabot is elbír.
Nedvesség, hőmérséklet és statikus
A gépbe 4%-os nedvességtartalomnál bekerülő pamut másképpen kefe, mint az azonos szövet 8%-os, még azonos görgőbeállítások esetén is. A száraz szál törékeny, ezért a drót megszakítja, ahelyett, hogy megemelné, és a halom magassága a haladás előrehaladtával csökken. A fogmosás előtti előkondicionálás vagy könnyű gőzfelhordás általában olcsóbban oldja meg ezt, mint bármilyen mechanikai változtatás. A poliészternél és más szintetikus anyagoknál az ellenkező probléma jelentkezik: statikus töltés halmozódik fel, a szál repül, a felület egyenetlenné válik. A páratartalom szabályozása és a hatékony elszívás megoldja a legtöbbet.
Ecsetelés szövettípus szerint
Az egyik hordozón működő gépbeállítások károsíthatják a másikat, ezért érdemes szövetcsaládokban gondolkodni, nem pedig univerzális paraméterekben.
Kötött, gyapjú és frottír
A kötött szerkezetek nyúlnak, így a feszesség szabályozása fontosabb, mint a szövött anyagoknál. A gyapjú és frottír hurkos fonalak is több laza szálat tartalmaznak, mint a lapos szövésűek, ami azt jelenti, hogy gyorsan halmozódik fel, és egyszerű a túlkefélés. Az alacsony-közepes görgőarányok több menettel általában felülmúlnak egy agresszív menetet. A finom méretű single jersey enyhe rögzítést igényel, mert a drót hurkot kaphat és lyukat húzhat, ami csak az első mosás után látszik.
Kötött alkalmazásoknál, ahol a görgő geometriájának és a szövet alátámasztásának együtt kell működnie, nem pedig egymás ellen, a kifejezetten a kötési viselkedésre épített gép sok próbálkozást és hibát kiküszöböl a beállítási folyamatból.
bolygókefés gép kötéshezEzzel a konfigurációval a görgők a hurokszerkezethez kapcsolódnak anélkül, hogy megfeszítenék, így a halmok egyenletesen alakulnak ki a szélességben, ahelyett, hogy a szélekre koncentrálnának.
Szőtt pamut, twill és farmer
A szövött anyagok nagyobb feszültséget és nagyobb hengerarányt viselnek el, ezért a farmerkefét agresszívebben lehet futtatni, hogy kopott, puha felületet kapjunk. A határ a láncfonal szilárdsága: a látható halom ponton túli ecsetelés eltávolítja a tömeget a fonal felületéről, és a tesztelés során csökkent kopásállóságként jelenik meg. A sávolynak és a gabardinnak előnyös a keresztkefélés, mert a tisztán irányított halom árnyalatvonalat hoz létre, amely nyilvánvalóvá válik a kész ruhadarabon.
Poliészter és szintetikus keverékek
A szintetikus anyagoknak alacsonyabb statikus és nagyobb extrakciót igényelnek. Mivel a szálak simaak és erősek, ellenállnak az emelésnek, így a kezelők kísértésbe esnek, hogy növeljék a görgősebességet. Ez a megközelítés inkább bolyhosodást okoz, mint bolyhosodást, és növeli a kész anyagon a foltosodás kockázatát. Alacsonyabb sebesség, több áthaladás és szabályozott páratartalom jobb eredményt ad, mint a nyers erő.
Bevont, laminált és műszaki alapfelületek
Itt a fogmosás egy előkészítő lépés. Egy könnyű, egységes ecset a felületnek konzisztens kulcsot ad a ragasztóhoz vagy a bevonathoz, és a specifikációt felületi energia- vagy lehúzási szilárdsági követelményként kell megírni, nem pedig tapintásra. A szélességi konzisztencia többet számít, mint a halom magassága, mivel a keféletlen csík leválási ponttá válik.
Ahol a fogmosás a célvonalon található
A sorrend határozza meg, hogy a kefés hatás mekkora része marad fenn a kész tekercsen. A szokásos sorrend: festés és szárítás, majd ecsetelés, majd lágyítás és bármilyen végső tömörítés vagy kalanderezés. A szárítás előtti fogmosás hatékonynak hangzik, de a nedves rostok kiszámíthatatlanul viselkednek a drót alatt, és a halom összeomlik a szárítóban.
A mechanikai lágyítási vagy kalanderezési szakasz előtt közvetlenül végzett ecset is a legtöbb esetben hiba, mert a kalander ellapítja az éppen felemelt halmot. Ahol a cél egy puha, magas nyél, nem pedig a látható halom, a levegő alapú lágyító fokozat a kefélést követően megőrzi a megemelkedett felületet, miközben kendőt ad, és ez a kombináció az oka annak, hogy sok befejező vonal most párosítja a kefét egy nyitott szélességű lágyító egységgel, ahelyett, hogy csak a kémiára hagyatkozna.
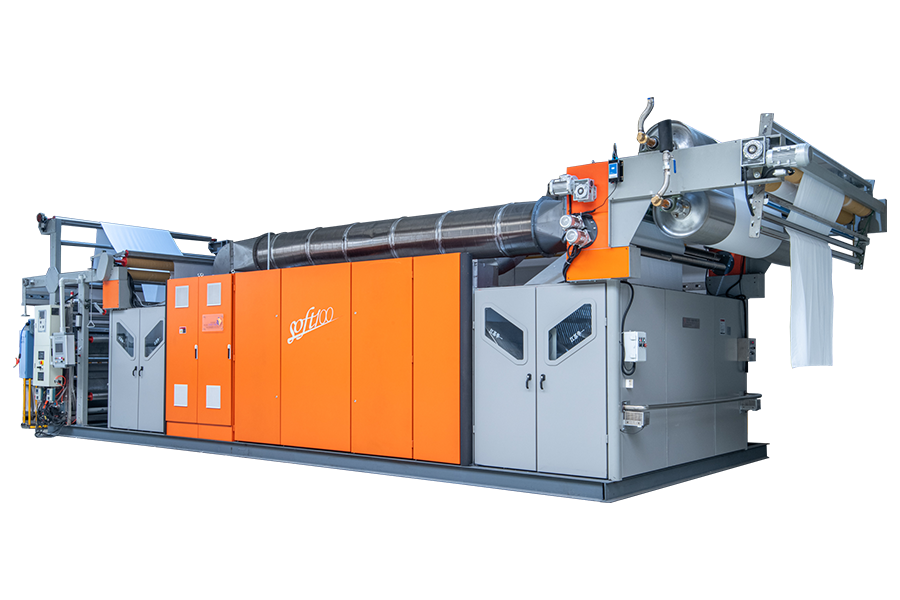 Nyitott szélességű léglágyító gép SOFT100 Ecseteléssel párosítható, hogy megőrizze a megemelkedett halmot a kendő hozzáadásával, légáramlásos lágyítással vegyi lágyítók nélkül kötött, szőtt anyagok és törölközők esetén. Termék megtekintése →
A gyakorlati tervezési szempont egyszerű: döntse el, hogy a vevő mit fog megítélni a raktárban, hogy az a halommagasság, a tapintás, az árnyékolás vagy a méretstabilitás, majd rendelje meg a befejező szakaszokat ettől a szabványtól visszafelé.
Minőségi problémák és azok szokásos okai
A legtöbb fogmosási hiba a hat ok egyikére vezethető vissza, és a javítás leggyorsabb módja a folyamat körülményeinek ellenőrzése, mielőtt hozzáér a géphez.
| Tünet | Valószínű oka | Első ellenőrzés |
|---|---|---|
| A halom elhalványul az elejétől a végéig | Az anyag nedvességtartalma lecsökken, vagy a hengerhuzal eltompul | Bejövő nedvességtartalom, majd hengerórák |
| Mosás után foltosodás jelenik meg | A görgő sebessége túl magas, a szálak inkább vágva, mint felemelve | A görgő-szövet sebesség aránya |
| Irányított árnyékvonal | Tisztán irányított fogmosás árnyalatérzékeny anyagon | A henger iránya és a keresztkefe elérhetősége |
| Hosszában csíkok | Egyenetlen görgőnyomás, sérült huzal vagy meggörbült görgő | A görgő koncentrikussága és a huzal állapota |
| Lyukak vagy szakadások koncentrálódnak a varratoknál | Nincs varrásfelismerés vagy sebességcsökkenés a varratoknál | Varratészlelési beállítások és behatolási mélység |
| Túlzott szösz és szálló por | Nem megfelelő elszívás, alacsony páratartalom, statikus felhalmozódás | Elszívott légáramlás és burkolat állapota |
Por, statikus és elszívás
A fogmosás értelemszerűen por keletkezik: minden méter szövetből laza szál szabadul fel, a sebességgel futó gép pedig folyamatosan. A pamut esetében ez háztartási és levegőminőségi probléma. A poliészteren és a keverékeken tűz- és robbanásveszélyessé válik, mivel a házban lebegő finom szintetikus por könnyen meggyullad, és a statikus gyújtóforrás.
A tervezési megoldás egy külön, a géphez méretezett elszívórendszer, nem pedig egy közös ház, amely a henger érintkezési pontjához közeli burkolattal, vezetőképes csatornákkal és rendszeres tisztítási ütemezéssel rendelkezik. A túl gyenge légáramlás lehetővé teszi a por leülepedését a gép belsejében, és végül szennyeződésként eléri a szövet felületét. A túl erős légáramlás lehúzza a szövetet a görgőkről és destabilizálja a feszültséget, ezért az elszívást úgy kell beállítani, hogy a zsinór futásban legyen, és a görgősebesség változása után figyelni kell.
Azokon a vonalakon, ahol a por ismert korlát, nem pedig utólagos gondolat, egy erre a célra kialakított gyűjtési rendszer stabilan tartja a légáramlást hosszú távon, és csökkenti a tisztítási állásidőt, amely egyébként a gyártási órákat emészti fel.
automatizált porelszívás velúr- és kefés vonalakhozMit kell ellenőrizni vásárlás előtt
Az ipari textilipari gépek tizenöt éves értéket képviselnek, és ebben a kategóriában a legtöbb sajnálat a soha nem tárgyalt specifikációkból ered, nem pedig az árból. A következő ellenőrzések a költséges hibák többségét kiszűrik.
Henger specifikáció és ismételhetőség
Kérdezze meg a huzal típusát, a huzalsűrűséget, a görgő átmérőjét, keménységét és a javasolt csereintervallumot üzemórákban. Ezután kérdezze meg, hogy mekkora a halom ingadozása egy teljes kötegű tekercs szélességében, nem pedig egy méteres mintán. Az 5% alatti szélesség-ingadozás ésszerű mérce egy jól beállított vonalhoz; ha a szállító nem tud válaszolni a kérdésre, az tájékoztató jellegű.
Feszültség és hajtás architektúra
Ellenőrizze, hogy a feszítés automatikusan szabályozott-e a sebességtartományban, és hogy a gép hogyan viselkedik a varrat áthaladásakor. Egy műszakonként húsz varrást futtató üzemben ez az egyetlen funkció határozza meg, hogy a zsinór nyereséges-e, vagy folyamatosan átdolgozzák.
A növénynek megfelelő próbafeltételek
A tiszta, kondicionált, tökéletesen lapos anyagon végzett bemutató futás nagyon keveset bizonyít. Küldje el saját nehéz hordozóját: a legnehezebb súlyt, a legszorosabb kötést, az árnyékérzékeny twillt. Ragaszkodjon ahhoz, hogy a kísérletet a kívánt vonalsebességgel végezzék, és a mintákat kiértékelés előtt mossák és szárítsák. A pelyhesedés és a halom összeomlása általában az első mosás után jelentkezik, nem előtte.
Sorolja fel helyesen a vásárlást
- Határozza meg a kész szövet szabványát mérhető kifejezésekkel: szálmagasság, tapintási érték, lehúzási szilárdság vagy árnyalat.
- Térképezze fel a befejező szekvenciát visszafelé, így a fogmosás ott lesz, ahol a hatása fennmarad.
- Állítsa be a gép vezérlőablakát, beleértve a feszültséget, a görgők arányát, a nedvességet és az elszívott levegő áramlását.
- Ellenőrizze a pótalkatrészek elérhetőségét a huzalgörgőkhöz, csapágyakhoz és meghajtó alkatrészekhez.
- Az aláírás előtt erősítse meg a szolgáltatás lefedettségét és a válaszidőt a régiójában.
Terv a bővítésre
A legtöbb növény néhány éven belül hozzáad egy folyamatot, legyen az lágyítás, szárítás vagy egy második fogmosási szakasz. Egy szélesebb befejező berendezés-kínálattal rendelkező beszállító kiválasztása a vásárláskor nem kerül semmibe, és jelentős integrációs munkát takarít meg a későbbiekben.
Ezek egyike sem bonyolítja a fogmosást. Ez egy mechanikus folyamat, kevés változóval, és a jól működő üzemek egyszerűen azok, amelyek ezeket a változókat specifikációként kezelik a kezelői preferenciák helyett. Az a gép, amelyik egyenletes kupacot hoz létre a színmintán, nem ugyanaz, amelyik egy esős hétfői műszak harmincadik tekercsében egyenletes kupacot állít elő, és a különbség teljes mértékben a vezérlőablakban van. Ellenőrizze a görgő specifikációit, a sebességarányt, a feszítési viselkedést, a nedvességkezelést és az elszívási teljesítményt saját szövetével, saját körülményei között, és a döntés hátralévő része egyszerű lesz.